
一、应用背景:制冷铜阀门阀体为何会出现砂眼与点蚀
空调制冷系统中的黄铜阀体、截止阀、节流铜阀,阀体多采用 HPb59-1 铅黄铜(铜含量约 57%~60%,铅含量约 0.8%~1.9%,余量为锌)铸造或棒料机加工成型。这类阀件在出厂检验与长期使用中,缺陷通常集中在以下几个方面。
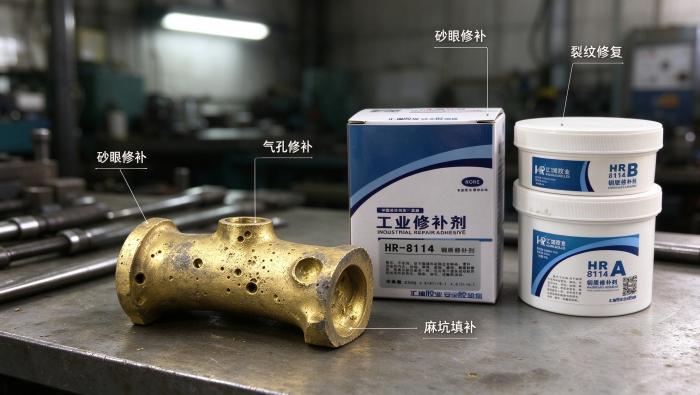
1. 铸造环节留下的孔洞类缺陷。 金属液在浇注与凝固过程中会溶解并析出气体,浇注温度偏高时溶解量更大,冷却凝固时气体溶解度骤降,来不及逸出的气泡被留在阀体内部,形成气孔;型砂脱落、涂料被冲坏或夹杂物随金属液卷入,则形成砂眼。缩孔与缩松则源于凝固收缩得不到补缩。这些孔洞表面看似不起眼,但在承压工况下会成为渗漏通道——阀体渗水、渗油、漏气,轻则影响效率,重则导致设备停机。
2. 运行环节的点蚀与脱锌腐蚀。 黄铜在含氯离子、氨或硫化物的环境中,表面氧化亚铜保护膜易被破坏,形成自催化点蚀,蚀孔内 pH 值可降至较低水平,腐蚀持续向纵深发展。脱锌腐蚀则表现为锌元素选择性溶解,留下多孔、强度下降的铜骨架,削弱阀体机械强度与密封性能,是引发泄漏甚至断裂的风险点。空调冷凝水积存、保温层破损受潮、沿海高盐雾环境,都会放大上述腐蚀速率。
3. 安装与服役应力。 阀体与阀盖连接处、螺纹根部、应力集中区域出现砂眼或微裂纹的风险相对更高;螺栓预紧力不均、管道对中不良、管系重量压到阀门上等因素,也会使阀体承受额外应力,在缺陷部位诱发开裂。
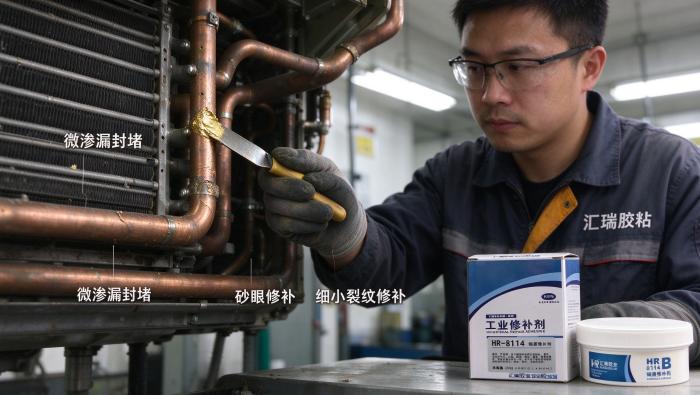
传统处理方式主要有两种:一是补焊,但 HPb59-1 含铅黄铜对高温熔焊较为敏感,且补焊需回收冷媒、动火作业,对空间受限的机房与检修现场并不方便;二是整只更换阀门,工序多、成本高。HR-8114 铜质修补剂作为室温固化的冷焊型修复材料,为阀体砂眼、气孔、点蚀坑等局部分散缺陷提供了不动火的修补路径,可用于阀件铸造不良返修与现场阀体检修补漏。
二、解决方案用胶:HR-8114 铜质修补剂
HR-8114 铜质修补剂是以改性高分子树脂为主体、以金属及合金为强化填充剂的聚合金属复合型冷焊修补材料,采用双组份膏状包装:A 组份为铜色膏状物,B 组份为淡黄色膏状物。
产品在室温条件下混合固化,依靠树脂对铜基材的粘接作用与金属填料的补强作用形成修复层,固化后呈黄铜色。整个施工过程不需要动火,可在不允许或不宜动火的作业环境中使用,以粘接填充的方式替代焊接完成修补。
三、HR-8114的产品核心特性
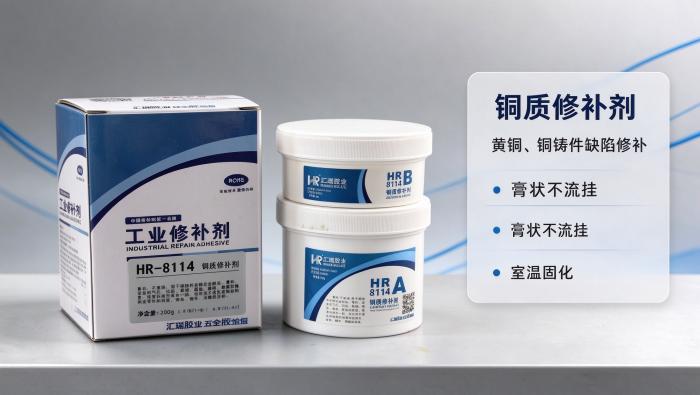
1. 膏状不流淌,适合阀体异形部位:高粘度膏体在阀体弧面、螺纹根部、法兰过渡区施工时不流挂,用刮刀反复按压即可填入细小砂眼与气孔,减少材料流失。
2. 室温固化,不动火施工:混合后常温静置即可固化,阀体不承受焊接高温,适用于机房、检修车间等不宜动火的场所;对含铅黄铜阀体,可避开高温熔焊带来的材质影响。
3. 固化无收缩,尺寸稳定:材料固含量为 100%,固化过程不出现体积收缩,修补部位尺寸可控。
可打磨修整密封面:完全固化后可进行打磨、切削、钻孔、车牙、攻丝等机械加工,便于对密封面周边、装配配合面进行修整与恢复。
4. 色泽接近铜材:固化后呈黄铜色与铜基材颜色接近,存在细微色差,外观要求较高时可通过后续处理统。
5. 耐油、耐水、耐化学腐蚀:固化后具备抗磨损、耐油、防水、耐化学腐蚀特性,可用于长期接触冷冻油或冷却水的部位;针对具体冷媒种类,建议先做工况验证。
6. 机械强度较高:抗压强度 92.5MPa,拉伸强度不低于 37.9MPa,剪切强度不低于 18.7MPa,硬度 Shore D 78,可承受阀件常规介质压力。
7. 适应冷热交替工况:工作温度范围为 -60℃ 至 +150℃,短时可承受 175℃ 高温,可用于存在冷热循环与振动的阀门部位。
8. 环保合规:产品通过 ROHS 2.0 环保检测,不属于危险品,可按非危险品运输。
四、典型缺陷形态与对应修复思路
形态一:阀体表面砂眼、气孔
特征:孔洞多分布于铸件表面及浅表层,直径从零点几毫米到数毫米不等;管道针孔、阀体与阀盖连接处、密封面周边出现砂眼的风险相对更高。
处理要点:结合目视强光检查、着色渗透检测或压力测试定位漏点,用砂纸、钢丝刷或喷砂将缺陷部位打磨粗化,露出新鲜金属面;用丙酮或无水乙醇反复擦拭,去除油污与氧化层;分层涂胶压实,使材料填入孔洞内部。固化后打磨平整,按规范做试压确认。
形态二:阀体点蚀坑与脱锌疏松区
特征:蚀坑呈深浅不一的麻点状,周边金属可能出现疏松、变色;脱锌区呈海绵状失去原有强度。
处理要点:先确认腐蚀范围,将疏松组织、腐蚀产物彻底剔除至露出致密金属基体,避免在疏松层上直接涂胶;清洁干燥后分层填充,深坑分层涂敷,每层反复按压排气。修复后表面可打磨平整并做防腐处理,复检周期建议适当缩短。
形态三:阀体裂纹与螺纹根部损伤
特征:裂纹多位于应力集中部位,长度常见数毫米至数十毫米;螺纹根部损伤会影响连接强度。
处理要点:沿裂纹走向开出浅坡口,扩大粘接面积并便于胶料填入;清洁干燥后分层涂胶,每层反复按压排气。对较长裂纹,可在胶层外层缠绕玻璃纤维带增强后再涂一层胶料包覆。螺纹损伤部位固化后可按需车牙修复。
形态四:密封面划伤与配合面缺损
特征:阀瓣与阀座密封面划伤、阀体阀盖结合面缺损,是内漏与结合面外漏的常见原因。
处理要点:拆检确认损伤程度,对划伤部位打磨粗化后填补,预留加工余量;固化后研磨或机加工恢复平面度与粗糙度,再按规范复装并做密封试验。若密封面损伤严重或有变形,建议更换对应零件,不宜以修补替代结构性更换。
| 项 目 | 参 数 | 项 目 | 参 数 |
| A剂颜色 | 黄铜色 | 配比(体积比) | 4:1(A:B) |
| B剂颜色 | 淡黄膏状 | 配比(重量比) | 6:1(A:B) |
| 可使用时间(min) | 40~60 | 最快投入使用(h) | 8 |
| 轻负荷时间或机加工(h) | 12 | 热负荷或满机械负荷(h) | 24 |
| 密度(g/cm3) | 1.79 | 硬度(Shore D) | 78 |
| 固含量 | 100% | 弯曲强度(Mpa) | 49.8 |
| 拉伸强度(Mpa) | 37.9 | 抗压强度(Mpa) | 92.5 |
| 剪切强度(Mpa) | 18.7 | 工作温度(℃) | -60~+175 |
| 浸泡化学物质(h) | 72 | 包装(组) | 250G/组 |
注:以下数据为温度 25℃、湿度 70% 实验室环境下的典型测试值,仅供选用参考,实际性能以工况测试数据为准。
六、标准施工流程
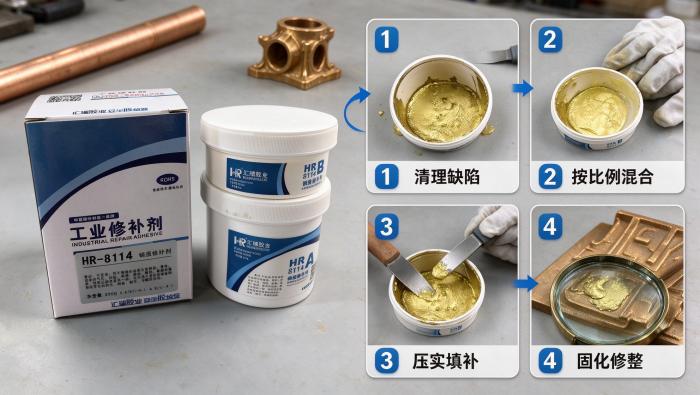
第 1 步:系统隔离与排空。 停机、回收冷媒、卸除系统压力,涉及冷却水回路时排空管内积水。带压带液状态不建议直接施工,否则胶料难以与阀体基面充分结合,修补后可能再次渗漏。
第 2 步:泄漏点定位与缺陷确认。 结合目视检查、着色渗透检测、充氮保压或电子检漏仪,确认漏点位置、范围与缺陷类型;对裂纹部位可打磨后用硝酸溶液浸蚀辅助显示。检测时应重点关注阀体与阀盖连接处、密封面周边及应力集中区域。
第 3 步:表面处理。 除去基体表面松动物质与腐蚀疏松层,采用喷砂、电砂轮、钢丝刷或粗砂纸等方式打磨,提高修复表面粗糙度,再用丙酮清洗剂擦拭,使粘接面清洁、干燥、无油污。
第 4 步:配比混合。 使用电子称量工具,严格按重量比 A:B = 6:1(或体积比 4:1)取料,用刮板搅拌至颜色均匀一致,并在可使用时间内用完,余胶不再使用。
第 5 步:分层涂敷。 将混合好的修补剂涂抹于处理过的基体表面,涂抹时用力均匀、反复按压,使材料与基体充分接触;深层缺损分层涂抹,需多层涂胶时,对原涂胶表面进行处理后再涂。
第 6 步:常温固化。 常温环境静置 24 小时达到完全固化;温度低于 25℃ 时可适当延长固化时间,低于 15℃ 时可采用红外线、电炉等热源辅助加热,热源需距修补表面 40cm 以上,60~80℃ 保温 2~3 小时,加热时不可直接接触修补部位。
第 7 步:后加工与试压验收。 固化后按需打磨、修整密封面或进行机械加工;随后按 GB/T 13927-2022《工业阀门 压力试验》的要求进行验证:壳体强度试验压力为公称压力的 1.5 倍、密封试验压力为公称压力的 1.1 倍,保压期间观察阀体、阀盖、连接部位有无可见渗漏或变形。具体保压时间与判定标准按标准规定的口径分档执行,试验记录留存备查。
七、施工注意事项
禁止带压带液施工:须先停机排空并烘干,否则会影响粘接效果。
可燃冷媒安全要求:若系统使用 R32 等可燃性冷媒,须由持证人员按规范操作,作业区保持通风并远离明火与热源,不可在未确认安全条件的情况下施工。
焊接前清除胶层:修补层为高分子复合材料,在其上直接焊接会影响焊接质量。如确需焊补,须先清除修补层再施工。
高温季节施工:环境温度超过 35℃ 时,每次配胶量不宜过多,配胶后应迅速涂覆,避免胶料在容器中提前凝胶。
通风与防护:施工区域保持通风,避免修补剂直接接触皮肤与眼睛,操作完成后及时清洗手部与工具。
存放要求:未使用完的产品需在通风、阴凉、干燥处密封保存,远离儿童与明火;保质期 24 个月。
适用边界:对裂纹贯穿壁厚、大面积缩松、脱锌层过深或高压主回路等情形,建议先做工况压力评估,再确定是否适用本方案,不宜以修补替代结构性更换。
八、常见问题解答
Q1:阀体砂眼在铸造厂做返修,用 HR-8114 是否能替代补焊?
对局部分散的砂眼、气孔,可采用本方案进行不动火修补,避免补焊高温对含铅黄铜阀体的影响。对重要承压阀体的大面积缩松、贯穿性裂纹等严重缺陷,建议按铸件质量验收要求评估后处理,不宜以修补替代报废判定。
Q2:阀体正在渗漏,能直接涂胶吗?
不建议带压带液施工。须先停机、排空管内介质,将渗漏部位完全烘干后再施工,否则胶料无法与阀体基面充分结合,修补后可能再次渗漏。
Q3:修补后能承受阀门的工作压力吗?
只要表面处理到位、固化充分,修补层可承受阀件常规工作压力。具体耐受能力与缺陷尺寸、壁厚、公称压力相关,建议修复后按 GB/T 13927-2022 做壳体强度试验与密封试验,以实际试压结果为准。
Q4:修补后的密封面还能正常密封吗?
固化后材料可打磨、车削、研磨,可对密封面周边进行修整。修整完成后需按规范复装并做密封试验,确认合格再投入使用。
Q5:修补部位能接触冷媒与冷冻油吗?
材料固化后具备耐油、耐化学腐蚀特性,可用于接触冷冻油的部位。由于冷媒种类较多,不同系统的介质与压力条件存在差异,建议结合具体冷媒类型先做工况验证。
Q6:冬天没有加温设备,固化会不会受影响?
HR-8114 为常温固化产品,无需外接加热设备。若环境温度低于 15℃,将常温固化时间延长至 36 小时即可,不影响最终修补强度。
Q7:修复完成后需要做哪些验证?
涉及冷媒回路时,建议按规范完成充氮保压、抽真空、定量加注冷媒并再次检漏;涉及冷却水回路时,做水压试压并观察压力表变化;阀件本体建议按 GB/T 13927-2022 完成壳体强度试验与密封试验,确认无渗漏后再装机运行。
从阀体铸造砂眼、气孔修补,到点蚀坑与脱锌疏松区处理,再到密封面周边缺损的修整,HR-8114 铜质修补剂以室温固化、不动火施工、膏状贴合阀体异形面、固化无收缩且可打磨密封等特点,为制冷铜阀门阀体的局部缺陷提供了一条免焊接的修复路径。对于存在阀体砂眼、气孔、点蚀、缺损的制冷阀门与阀件,可在常温条件下完成修补与修整,减少因单点缺陷而整只更换阀门的费用与停机时间。


 全国服务热线

 扫码获取
 扫一扫