
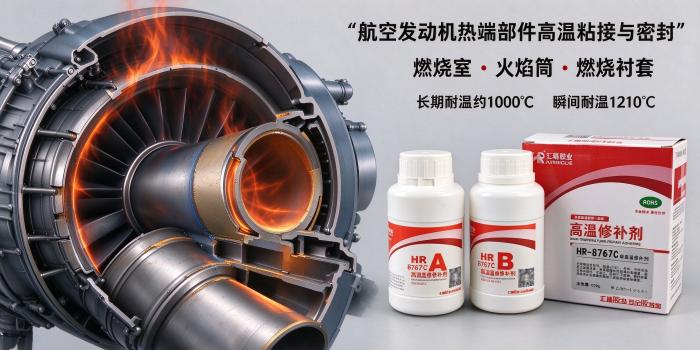
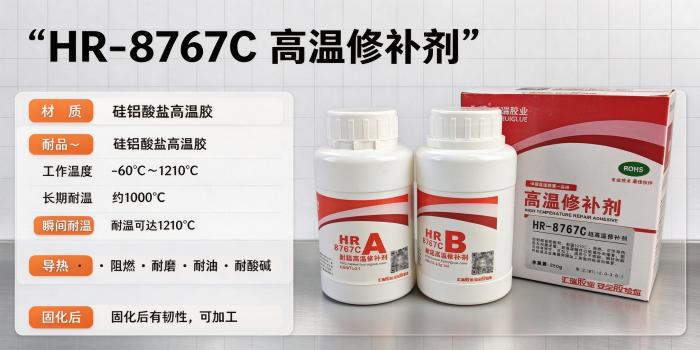
本方案面向航空发动机燃烧室、火焰筒与燃烧衬套的装配与检修工况,围绕热端构件的防护涂层界面粘接与接缝高温密封需求,选用 HR-8767C 高温修补剂(硅铝酸盐高温胶)作为配套的高温粘接与密封材料。该产品是以硅酸铝盐和改性固化剂组成的双组分体系,标称长期耐温约 1000℃、瞬间耐温可达 1210℃,工作温度区间覆盖 -60℃~1210℃,胶层兼具导热、阻燃、耐磨、耐油、耐酸碱等特性,固化后有韧性、可加工,可通过刮涂方式施工,适用于高温合金、不锈钢、钢材以及陶瓷基复材等热端基材的界面粘接、接缝密封与局部填补修复。
一、工况背景:火焰筒与燃烧室的高温粘接密封难点
航空发动机燃烧室是发动机中工作温度严苛的区域之一,火焰筒、燃烧衬套等热端构件长期处在高温燃气冲刷与氧化环境中,服役温度通常在 900℃-1100℃ 区间,并伴随启动—停车带来的反复热震。这类工况对胶粘与密封材料提出了多方面的要求:
耐高温是入场条件:常见有机胶粘剂在数百摄氏度下即发生软化、分解、碳化,难以在热端长期服役;
界面结合要牢:火焰筒表面的防护涂层(耐磨、隔热、抗氧化涂层等)需要与金属或复材基体形成可靠的过渡界面,减少涂层在使用中剥落的可能;
接缝要密封:火焰筒分段、组件对接与搭接部位存在接缝,需防止高温燃气从接缝处泄漏、冲刷基体;
热量要导出:局部热点会加速构件损伤,胶层具备导热能力有助于热量传递与均温;
要跟得上冷热循环:材料需承受反复升温—降温而不易开裂、脱落。
二、方案思路:HR-8767C 承担哪些功能
针对上述难点,本方案以 HR-8767C 高温修补剂承担三类功能:
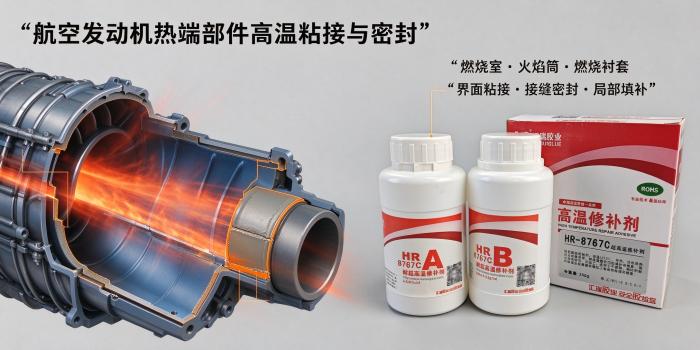
防护涂层界面粘接:作为涂层与基材之间的过渡胶层,将热端构件表面的防护涂层与基体牢固结合,用于涂层施工前的界面处理以及涂层损伤区域的粘接修复;
接缝高温密封:用于火焰筒段间、组件对接与搭接接缝的高温密封,胶层固化后形成耐高温、适应燃气冲刷工况的密封层;
局部填补与修补:利用其填充与导热能力,用于高温部件的凹陷填补和损伤区域修复。
三、产品特性:HR-8767C高温修补剂的核心性能
1. 耐温能力(标称)
长期耐温:约 1000℃;
瞬间耐温:可达 1210℃;
工作温度区间:-60℃~1210℃。
这一温度区间覆盖了火焰筒 900℃-1100℃ 的常规服役温度,并在短时超温工况下留有余量,可满足热端构件对高温密封与粘接的基本温度要求。
2. 体系构成
该产品是以硅酸铝盐和改性固化剂组成的双组分(A/B)高温胶粘剂,A 剂为棕色膏状、挥发性低,B 剂为液体,混合后使用;属于无机硅铝酸盐体系的耐高温密封胶,适合在高温、氧化工况下承担粘接与密封作用。
3. 综合性能
标称具有耐超高温、阻燃、耐磨、耐老化、耐油、耐酸碱、导热等性能,固化后胶层有韧性、可加工,便于精细部位的处理与修整。
4. 施工特性
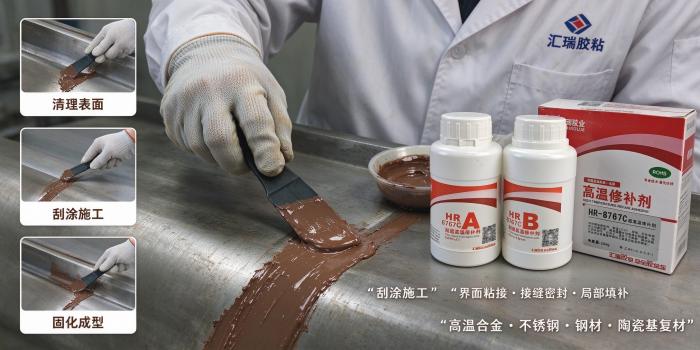
施工方式:刮涂,可用刮板、毛刷等工具将胶体涂敷在待粘接或密封的表面;
可操作时间:100g 胶在 25-30 分钟内完成涂敷;
固化方式:需加温固化,也可室温固化(所需时间较长);
固化收缩率:无。
5. HR-8767C性能指标
| 检测项目 | 技术参数指标 | 检测项目 | 技术参数指标 |
|---|---|---|---|
| A剂颜色 | 棕色 | A剂挥发性 | 无 |
| B剂颜色 | 液体 | B剂挥发性 | 轻微 |
| 配比(重量比) | 2.0~3.0g:1ml(A:B) | 配比(重量A:B) | 1~1.5:1 |
| 可操作时间(100g胶) | 25-30 分钟 | 完全固化时间 | 24 小时 |
| 密度 | 1.4 g/cm³ | 拉伸强度 | 35 MPa |
| 套接强度 | 65 MPa | 导热系数 | 1.0 W/(m·K) |
| 工作温度 | -60~1210℃ | 固化收缩率 | 无 |
| 保质期 | 12 个月 | 包装规格 | 250G/组(16 组/箱) |
注:以上参数为实验室标准测试结果,仅供参考;实际使用效果受基材状态、配比精度、施工环境、升温工艺影响。
四、在燃烧室与火焰筒上的典型应用位置
结合火焰筒、燃烧衬套的装配与检修场景,HR-8767C 的典型应用位置如下:
| 应用位置 | 用胶目的 | 建议方式 |
|---|---|---|
| 火焰筒筒体防护涂层 | 涂层与基材界面粘接、涂层剥落区域修复 | 刮涂过渡胶层 |
| 火焰筒分段/组件接缝 | 防护高温燃气泄漏、接缝密封 | 填缝刮涂后加温固化 |
| 燃烧衬套装配 | 装配定位粘接、接缝密封 | 薄层刮涂 |
| 热端构件局部凹陷 | 填补与修复 | 分层填补、压实 |
| 高温金属/复材部件 | 耐热粘接、导热过渡 | 刮涂后固定固化 |
五、适配基材与施工方式
1. 适配基材
金属基材:高温合金、不锈钢、钢材等;
复材基材:陶瓷基复材等热端构件表面。
不同类型的基材在表面状态、热膨胀特性等方面差异较大,针对陶瓷基复材等基材,建议在实际使用前先制作试样进行粘接与热循环验证,确认工艺参数后再批量应用。
2. 施工工具与方式
工具:电子秤、刮板、毛刷、调胶容器、烤箱(烘箱);
方式:刮涂,薄层均匀涂敷
六、施工流程(六步)
准备工具:备齐电子秤、刮板、毛刷、调胶容器、烤箱等;
表面处理:将待粘接(密封)表面清洁干净,去除油污、粉尘与氧化层;必要时打磨,提高表面粗糙度以增强结合;
配胶:按重量比 2.0~3.0g∶1ml(A∶B),或按重量 A∶B=1~1.5∶1 称取,混合均匀至颜色一致,粘度允许些许偏差;
涂胶:用刮板等工具把胶水涂抹在需粘接(修补、密封)的表面,粘接后固定好工件防止移位,混合后的胶水尽快用完;
固化:室温放置 12 小时以上,再放入烤箱加温 60~80℃ 保持 2~3 小时,然后升温至 150℃ 保持 2 小时,关闭电源后让工件留在烤箱内缓慢冷却再取出;
无法加温时:室温下胶水也可固化,但需要较长时间,一般 3~5 天完全固化;投入高温环境使用前,应从低温开始逐步升温。
七、HR-8767C常见问题
Q1:HR-8767C 能长期在 1000℃ 以上使用吗?
A:该产品长期耐温约 1000℃、瞬间耐温可达 1210℃。若长期处于温度上限或存在较大超温波动,建议结合实际工况做验证性试验。
Q2:现场不具备加温固化条件,还能使用吗?
A:可以。室温下胶水同样能够固化,只是需要 3~5 天才能完全固化,且投入高温环境使用前需从低温开始逐步升温。
Q3:可以用于陶瓷基复材吗?
A:该产品属于面向高温工况的粘接与密封材料,可用于陶瓷基复材等热端构件表面的粘接与涂层过渡。由于复材与金属的热膨胀特性不同,建议先进行试样验证,确认配套工艺后使用。
Q4:胶层是否具备导热能力?
A:是。该产品导热系数 1.0 W/(m·K),在承担粘接与密封功能的同时可提供导热过渡,有助于热端构件的热量传递与均温。
Q5:涂层粘接后是否还需要二次处理?
A:该产品固化后胶层有韧性、可加工,可对边缘、溢胶部位进行修整打磨,便于后续装配与外观处理。
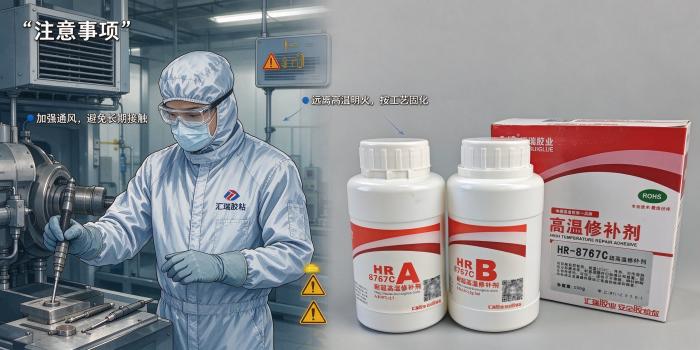
八、使用与储存注意事项
放置于儿童不及处,避免阳光直接照射;
本产品不属于危险品,可按非危险品运输;
需在通风、阴凉、干燥处密封保存;
保质期 12 个月;
包装规格:250G/组,16 组/箱;
面向航空发动机燃烧室、火焰筒与燃烧衬套的装配与检修,HR-8767C高温修补剂以双组分硅铝酸盐体系提供耐高温粘接与密封能力,长期耐温约 1000℃、瞬间耐温可达 1210℃,具备导热、阻燃、耐磨、耐油、耐酸碱等特性,施工方式适配刮涂,可用于防护涂层界面粘接、接缝高温密封以及局部填补修复。对于具体型号的构件与工况,建议在批量应用前完成试样验证与工艺确认。
如需针对具体构件的用胶方案与工艺参数,欢迎联系我们获取技术支持。


 全国服务热线

 扫码获取
 扫一扫