
一、工况背景:衬里粘接是反应釜与搅拌罐防腐的关键环节
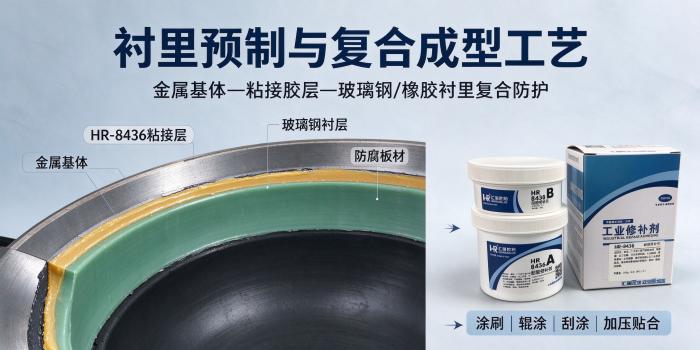
化工、医药、环保、冶金等行业的反应釜、搅拌罐、中和罐,长期在酸、碱、盐溶液及腐蚀性物料环境中运行,同时承受搅拌冲刷、料液温度变化与一定的机械振动。为降低介质对金属基体的腐蚀,这类设备普遍采用玻璃钢衬层、橡胶衬里、防腐板材等内衬结构进行防护。
衬里能否长期稳定服役,除了衬材自身的耐蚀性能之外,衬层与金属基体之间的粘接胶层起着重要作用。实际生产中,衬里失效往往从粘接层开始,常见情形包括:
腐蚀性介质沿胶层界面缓慢渗透,引起胶层老化、粘接力下降,衬里出现鼓包、起皮、脱层;
搅拌桨叶与物料持续冲刷,使衬里局部减薄、破损,介质沿破损处渗入并腐蚀金属基体;
衬里预制、复合成型以及设备停机抢修阶段,对胶粘剂的可操作时间、成型性、耐介质性和固化条件提出相应要求。
因此,选用一款与玻璃钢、橡胶、防腐板材及金属基体相容性较好,并可耐受酸碱介质与物料冲刷的配套胶粘剂,是反应釜、搅拌罐防腐方案中的重要一环。
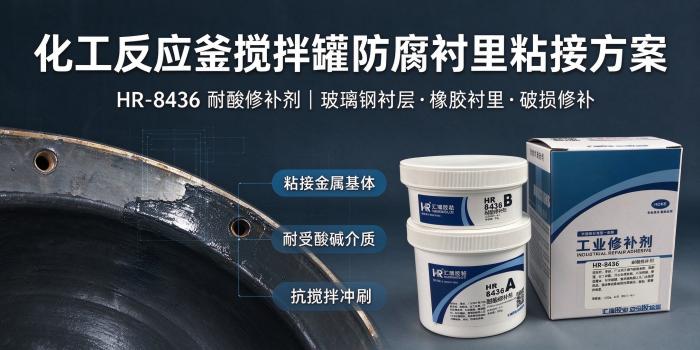
二、方案思路:以 HR-8436 耐酸修补剂作为衬里粘接与修补配套材料
HR-8436 耐酸修补剂是一款双组份耐磨抗蚀聚合陶瓷材料,由陶瓷、碳化硅、金刚砂、钛合金等耐磨抗蚀材料,与改性增韧耐热树脂复合而成。产品常温固化后形成表面光滑平顺、耐腐蚀、抗磨损的保护涂层。
在反应釜、搅拌罐衬里工程中,HR-8436 可承担两类作用:一是作为玻璃钢衬层、橡胶衬里、防腐板材与金属基体粘贴的配套胶,用于衬里的预制与复合成型;二是作为衬里破损、脱落部位的修补材料,在涂层受损后进行局部修复与预保护,帮助设备尽快恢复使用。
三、HR-8436在衬里粘接与防腐场景中的主要特性
1. 粘接强度与韧性表现
产品与金属、陶瓷等材料结合强度较高,胶层具备一定韧性,可适应设备运行中的轻微形变与温度波动,有助于降低衬里在受力状态下脱层的可能。
2. 施工成型性好,适配多种贴合方式
产品呈膏状,不流不淌,立面、顶面施工时不易产生流挂,成型较为便利;可配合涂刷、辊涂、刮涂及加压贴合等工艺使用,符合衬里预制与现场复合的操作习惯,对施工人员的技术要求相对不高。
3. 耐酸碱介质浸泡
针对30%盐酸、50%硫酸、30%磷酸、15%次氯酸钠、50%石灰水、50%氢氧化钠等常见腐蚀性介质,试块经室温浸泡30天后质量变化率均小于1%,涂层未出现明显起泡、开裂、脱落现象。对于有机溶剂等其他介质工况,建议先取少量材料做浸泡预测试。
4. 耐温范围较宽
在浆液环境下,涂层可长期在 -60℃~120℃区间工作,短时最高耐受温度可达150℃,适配多数化工反应与物料储运过程的温度条件。
5. 操作时间与固化速度适中
25℃条件下可操作时限约30分钟,便于现场完成刮涂、压实等操作;常温固化24小时后可投入轻负荷使用,并可按工艺需要选择常温固化或加温固化方式。
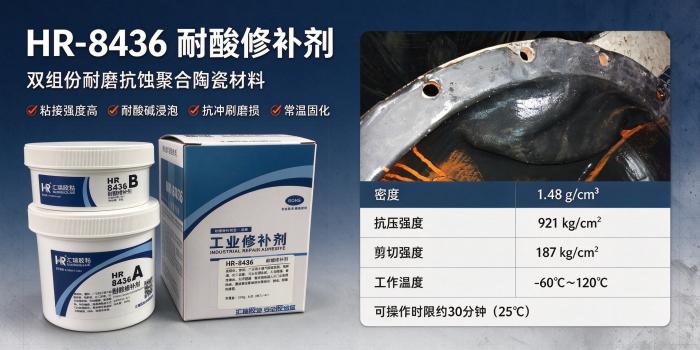
四、HR-8436产品性能参数
4.1 物理机械性能
| 项目 | 参数指标 | 执行标准 |
|---|---|---|
| 颜色 | 灰色 | — |
| 状态 | 膏状 | — |
| 密度 | 1.48 g/cm³ | — |
| 抗压强度 | 921 kg/cm² | GB/T 1041-2008 塑料 压缩性能的测定 |
| 剪切强度 | 187 kg/cm² | GB/T 7124-2008 胶粘剂 拉伸剪切强度的测定 |
| 拉伸强度 | 352 kg/cm² | GB/T 6329-1996 胶粘剂对接接头拉伸强度的测定 |
| 弯曲强度 | 564 kg/cm² | GB/T 9341-2008 塑料 弯曲性能的测定 |
| 硬度 | 82(Shore D) | GB/T 2411-2008 塑料和硬橡胶 邵氏硬度 |
注:表中数据为实验室条件下测得,实际工况较为复杂,建议用户根据自身工况做预测试。
4.2 固化特性
| 项目 | 参数指标 |
|---|---|
| 可操作时限 | 30 分钟(25℃) |
| 涂敷方式 | 刮涂(亦可用于涂刷、辊涂、加压贴合) |
| 固化时间 | 24 小时(25℃) |
| 满负荷运行前需固化时间 | 25℃×72h,或 10℃以上×4h + 100℃×2h |
| 浆液环境工作温度 | -60℃~120℃ |
| 最高耐受温度 | 150℃ |
注:测试条件为温度25℃±2℃、相对湿度55%±5%。
4.3 耐介质浸泡表现
| 浸泡介质 | 浸泡条件 | 涂层表现 |
|---|---|---|
| 30%盐酸 | 室温浸泡30天 | 质量变化率小于 1% |
| 50%硫酸 | 室温浸泡30天 | 质量变化率小于 1% |
| 30%磷酸 | 室温浸泡30天 | 质量变化率小于 1% |
| 15%次氯酸钠 | 室温浸泡30天 | 质量变化率小于 1% |
| 50%石灰水 | 室温浸泡30天 | 质量变化率小于 1% |
| 50%氢氧化钠 | 室温浸泡30天 | 质量变化率小于 1% |
注:试块固化条件为25℃×2h + 100℃×4h。
五、HR-8436适配的衬里结构与施工方式
1. 玻璃钢衬层与金属基体粘接:用于衬层预制、铺层及复合成型阶段的粘贴与找平。
2. 橡胶衬里粘贴配套:用于橡胶板与钢制罐体、管道之间的粘贴与边角密封补强。
3. 防腐板材粘贴:用于陶瓷板、石墨板等耐蚀板材与基体的粘接与填缝。
4. 衬里破损修补与预保护:对出现破损、剥落、减薄的衬里区域进行修复,也可作为设备内壁的预保护涂层。
5. 多遍涂装:大面积防护时可采用十字交叉法涂敷2~3遍,便于控制涂层厚度。
六、标准化施工流程
1. 表面处理:清理待修部位并露出新鲜基材,对新鲜基材进行粗化处理,再用清洗剂清除表面浮尘或油渍后晾置干燥。
2. 配制:按重量比 A:B = 4:1 取适量两组份混合并搅拌均匀。配好的材料需在规定操作时限内用完,即材料开始变粘前用完,发粘变硬后不可再用。
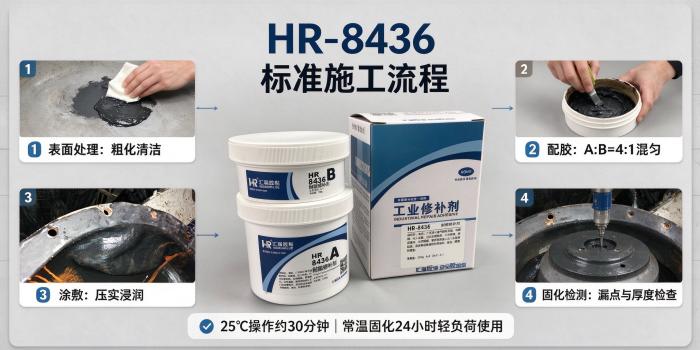
3. 涂敷:将混合好的材料涂敷于待修部位并超出待修部位,压实使材料与基材充分浸润。大面积防护时,可根据情况用十字交叉法涂敷2~3遍。
4. 固化:25℃固化24小时后可投入轻负荷使用。施工环境温度偏低时,可采用加温或延长固化时间的方式完成固化。
5. 漏点检测:涂层完全固化后,使用电火花测漏仪进行漏点检查;发现漏点后用角磨机扩大漏点并露出基材,按配制、涂敷、固化步骤修补,修补点固化后再次检查,确认设备投入使用前涂层无明显漏点。
6. 厚度检测:涂层完全固化后,用膜厚仪测量涂层厚度是否达到规定厚度;未达标区域按上述步骤再次涂装,直至达到规定厚度。
七、常见问题解答
Q1:HR-8436 耐酸修补剂适用于哪些衬里粘接与修补场景?
适用于反应釜、搅拌罐、中和罐等设备的玻璃钢衬层、橡胶衬里、防腐板材与金属基体粘接,也适用于衬里破损、脱落部位的修补和设备内壁预保护。不同介质工况下的适用性,建议结合实际工况做预测试。
Q2:产品对金属、玻璃钢、橡胶等材料的粘接表现如何?
产品为膏状聚合陶瓷材料,与金属、陶瓷等基材结合强度较高,韧性较好;用于玻璃钢衬层、橡胶衬里粘贴时,可通过加压贴合方式使胶层与衬材充分浸润。为获得良好的粘贴效果,施工前应对基材做粗化与清洁处理。
Q3:环境温度对施工有哪些影响?
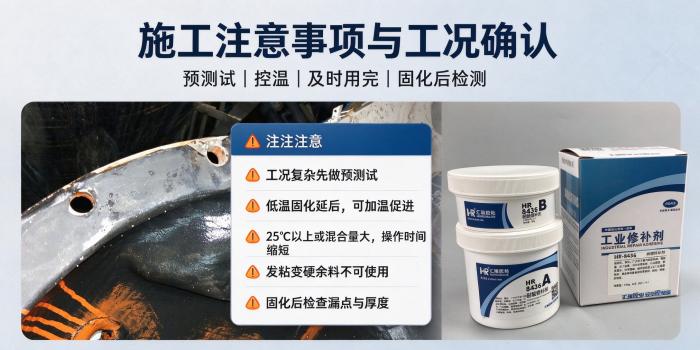
施工环境温度偏低时,固化时间会相应延长,可采用加温或延长固化时间的方式完成固化;当环境温度高于25℃或单次混合量过大时,固化速度会加快,需适当缩短混合后的操作时间。
Q4:如何判断涂层是否可以投入使用?
涂层完全固化后,建议进行漏点检测与厚度检测:用电火花测漏仪检查涂层有无漏点,用膜厚仪测量厚度是否达到规定厚度,两项均合格后设备可投入使用。
Q5:产品的包装规格、贮存与保质期是怎样的?
产品为双组份包装,提供250克/组与10公斤/组两种规格;需在阴凉干燥处密闭贮存,保质期1年;运输中避免倒置与磕碰,按非危险品运输。
八、使用注意事项
1. 施工环境温度降低时固化时间会随之后延,如需加快固化速度,可采取适当的加温措施。
2. 当环境温度高于25℃或一次性混合量过大时,固化速度会加快,应适当缩短混合后的操作时间。
3. 混合后的材料需在操作时限内用完,出现发粘变硬的余料不可继续使用。
4. 产品规格:250克/组,10公斤/组,两种规格,可根据施工面积与用量灵活选择。


 全国服务热线

 扫码获取
 扫一扫