
塑料公仔外壳粘接用胶解决方案
一、方案概述与适用边界
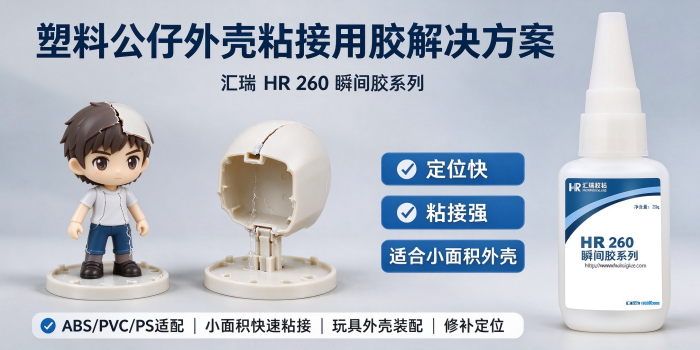
本方案面向 ABS、PC、PS 等硬胶材质玩具公仔外壳的粘接装配,覆盖潮玩公仔、拼装模型、静态摆件等常见品类,既可适配人工工位组装,也可用于自动化流水线批量生产。方案以环保低白化瞬干胶为核心材料,在保证装配节拍的同时,兼顾公仔外壳的外观完整性与玩具行业的环保合规要求。
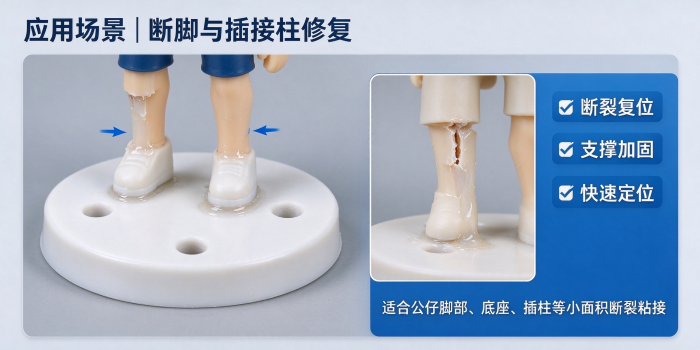
明确方案的适用边界,是选型能否成立的前提:本方案适用于刚性塑料件之间的静态结构拼接,包括外壳合模定位、公仔臂/头/底座等固定件的接合、装饰件的固定等;不适用于需要长期浸泡于水或频繁水洗的部位、需要反复弯折或承受持续弯折疲劳的薄壁铰链部位,以及需要承受较大剥离载荷的悬臂结构。上述工况应改用柔性胶粘剂、结构胶或超声焊接、锁扣等机械连接方式。
二、适用场景拆解
按玩具品类与粘接部位划分,硬塑公仔外壳的粘接需求主要集中在以下三类,其工艺侧重点各不相同:
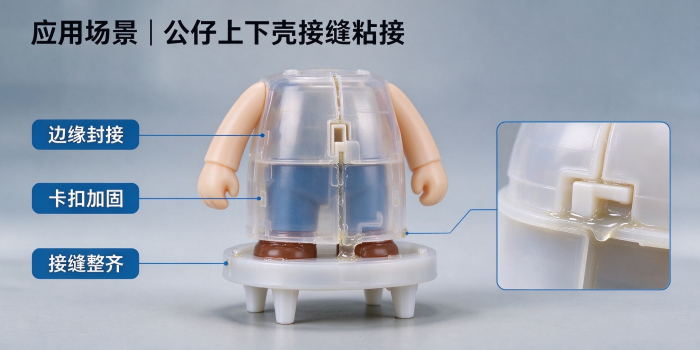
• 潮玩公仔(如盲盒、手办类):粘接部位多为头身接合、配件插接位,外观面常为高光或深色,对白化与溢胶极为敏感,应以控量施胶与外观保护为第一优先级。
• 拼装模型类玩具:接合面配合间隙较小、定位精度要求高,需兼顾初固速度与接缝平整度,避免错位与缝隙显影。
• 静态摆件与桌面装饰玩具:结构件尺寸较大、单件胶量偏多,需关注施胶均匀性与固化时间,防止局部未固化导致的后期开胶。
三、ABS / PC / PS 材质适配分析
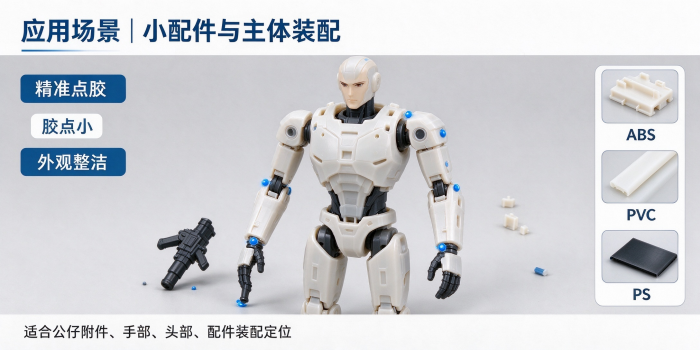
三种硬胶的表面极性与耐溶剂性差异,直接决定粘接表现与风险点,选型与工艺参数应据此微调:
材质 | 表面特性 | 典型粘接难点 | 工艺适配要点 |
ABS | 三元共聚,极性适中、表面能中等 | 注塑脱模剂残留易造成假粘;部分牌号对溶剂较敏感 | 加强脱模剂清洁;控制胶量;避免使用强溶剂擦拭已装配件 |
PC | 极性较强、表面能较高,易粘 | 注塑内应力未释放时,胶液可能诱发应力开裂 | 控制胶量与装配应力;批量前做小样开裂测试 |
PS | 极性偏弱、表面能较低 | 普通瞬干胶初固偏慢;耐溶剂性较差 | 适当延长定位时间;选用表面适应性强的型号;慎用解胶剂 |
需要强调的是,脱模剂、手汗与油污造成的“假粘”(表观已干、实际未有效润湿)是硬塑玩具开胶的首要原因,其影响往往大于胶本身。因此,粘接面前的清洁工序不可省略。
四、推荐产品与选型依据
推荐使用汇瑞 HR-260 低白化快干胶。该产品属氰基丙烯酸酯类环保低白化瞬干胶,针对硬塑料玩具装配场景优化配方,选型依据包含四个层面:
4.1 为什么选择氰基丙烯酸酯类
氰基丙烯酸酯胶为单组分、常温快速固化体系,依靠吸收空气中及基材表面的微量水分引发阴离子聚合而完成固化。其特点是无需加热、无需混合、施胶量小,数秒至数十秒即可获得初始强度,特别契合玩具外壳小间隙、紧密配合、要求快速定位的装配特征,也便于与自动点胶设备集成。
4.2 为什么选择低白化型号
普通型号在固化过程中,未参与反应的单体会部分挥发,遇空气水汽聚合生成白色微粒并回落至制件表面,即“白化”或“结霜”。低白化型号通过采用挥发量更低的酯类单体体系、优化抗蒸发配方,从源头降低单体的挥发,从而显著减少外观污染。其代价是固化速度会略慢于普通型号、柔韧性相对更好,属于外观优先场景下合理的技术取舍。
4.3 HR-260 的适配特点
• 材质适配:对 ABS、PC、PS 表面润湿性良好,常规配合间隙下无需复杂前处理即可形成有效粘接。
• 装配节拍:固化速度适配流水线定位节奏,可缩短工件在工位的等待时间。
• 外观表现:低白化配方降低外观面发白、雾状痕迹的概率,适合高光、深色公仔外壳。
• 作业环境:低气味配方改善车间操作体验,也利于成品的气味管控。
• 合规支持:可配套提供 EN71、GB 6675 相关环保检测资料,便于整机送检与合规审核。
说明:文中工艺参数为硬塑玩具瞬干胶装配的常规参考值,HR-260 的具体技术指标(粘度、固定时间、适用间隙等)以产品技术资料与实际试粘结果为准。
五、白化产生的机理与系统性控制
白化的本质,是未参与固化的氰基丙烯酸酯单体挥发到空气中,与空气水汽发生反应,生成白色的聚合微粒并沉积在胶缝周边。理解这一机理后,控制方向只有两条:减少单体挥发,或减少挥发单体与水汽接触的机会。以下三个因素会显著加重白化:
影响因素 | 作用机理 | 控制措施 |
施胶量过大 | 多余胶液无法在间隙内完成固化,多余单体挥发后形成白化 | 以“少量、精准”为原则,胶层厚度控制在 0.05—0.2 mm,优先用点胶机定量出胶 |
环境湿度偏高 | 空气水汽充足,挥发单体更易遇水聚合 | 作业区相对湿度控制在 40%—60%;湿度超过 60% 应及时除湿 |
作业区通风不足 | 挥发单体在局部聚集,无处扩散即沉积在制件周边 | 工位设置局部排风或低速风扇,将逸散气体及时带走 |
除上述主因外,基材表面的湿气、灰尘,操作人员的手汗,以及未完全固化即流转下道工序,也会诱发或加重白化,应一并纳入管控。对已出现的轻微白化,可用干软布仔细擦除;较严重的白化基本不可逆,部分清洗溶剂对 ABS、PS 有腐蚀风险,使用前必须先做腐蚀测试,因此白化应以预防为主。
六、标准化粘接施工流程(SOP)
以下流程为硬塑公仔外壳人工工位与半自动点胶工位通用的标准作业步骤,含关键参数控制点:
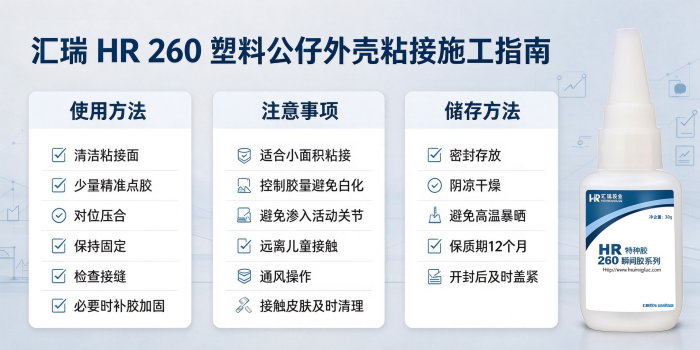
1. 环境与工具准备:确认作业区温度 20—25 ℃、相对湿度 40%—60%,开启局部排风;准备 HR-260 胶体、细针头点胶嘴、无尘棉签、无水乙醇、低粘性定位胶带与丁腈手套。
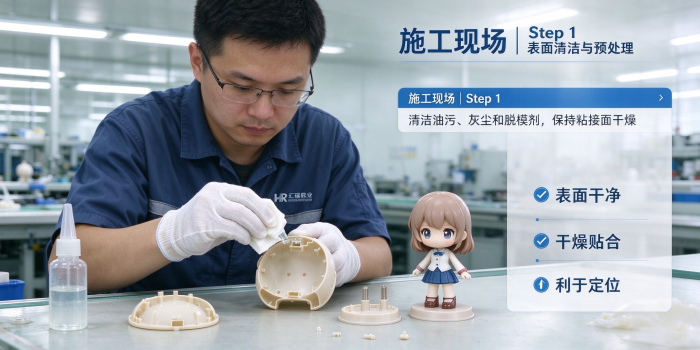
2. 表面清洁:用蘸取少量无水乙醇的无尘棉签擦拭拼接面,清除脱模剂、浮尘与油污,待完全晾干后再施胶。
3. 适配性试粘:批量投产前取 1—2 个同批次外壳做小范围试粘,确认无腐蚀、无开裂、白化可控后再批量作业。
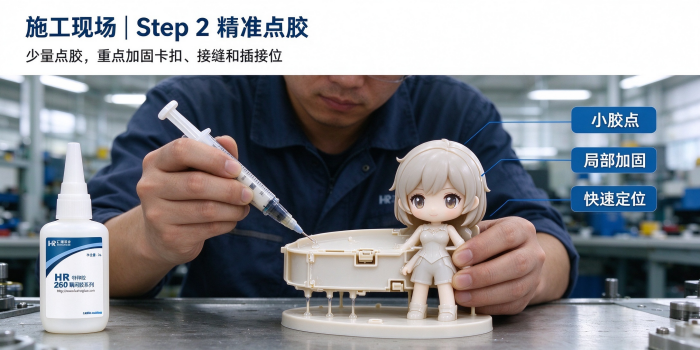
4. 控量施胶:装配细针头点胶嘴,沿拼接面轮廓均匀点胶,胶层厚度控制在 0.05—0.2 mm,避免出胶过量溢出至外观面。
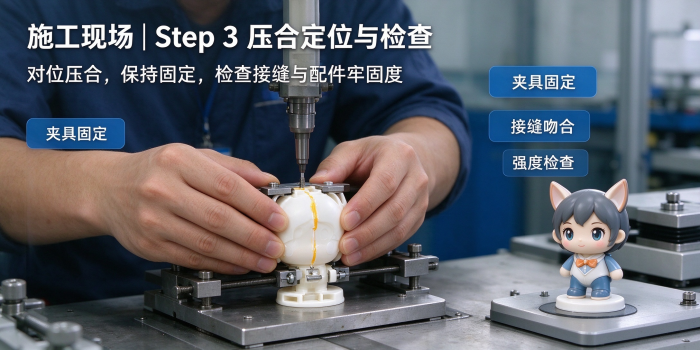
5. 对位贴合:施胶后 10 秒内将两个拼接面对齐贴合,轻微施压定位 3—5 秒,使胶体充分润湿配合面;溢出的余胶立即用干棉签擦除。
6. 临时固定:必要时用低粘性定位胶带固定,避免工件在初固阶段移位。
7. 初固流转与完全固化:工件数秒至数十秒获得初始强度,可在确认不再移位后流转至下一工序;完全固化约需 24 小时,期间避免对粘接部位施加较大外力。
8. 可靠性验证:完全固化后进行轻掰、跌落等例行测试,并按检验标准判定外观与强度。
七、作业环境与工具要求
项目 | 推荐范围 | 说明 |
环境温度 | 20—25 ℃ | 温度过高会降低基材表面湿气,固化反而变慢;过低则易结露 |
相对湿度 | 40%—60% | 湿度超过 60% 白化风险明显上升,超过 80% 时极难完全避免 |
配合间隙 | 0.05—0.1 mm | 间隙越小固化越快;间隙偏大需选用填充性更好的型号或先做试验 |
胶层厚度 | 0.05—0.2 mm | 超过 0.2 mm 强度不再提升,反而固化变慢、白化加重 |
通风 | 工位局部排风 | 及时带走逸散单体,同时改善作业环境 |
操作防护 | 丁腈手套 + 指套 | 避免手汗污染粘接面,同时防止胶体接触皮肤 |
工具方面,推荐使用可定量出胶的点胶设备替代手工挤压,既便于控制胶量,也有利于批量作业的一致性;手工作业时选用细针头点胶嘴,配合无尘棉签及时清理余胶。
八、粘接质量检验与不良排查
检验以外观与强度为主,逐项对照以下速查表定位原因,比经验判断更高效:
不良现象 | 可能原因 | 排查与对策 |
胶缝周边一圈白雾 | 施胶量偏大、通风不足、湿度偏高 | 减少单次胶量、加强排风、除湿至 60% 以下 |
粘接后不久即开胶 | 脱模剂/油污残留造成假粘、胶量不足 | 彻底清洁粘接面、重新试粘确认适配性、适当补胶 |
PC 件出现细裂纹 | 注塑内应力叠加胶液作用引发应力开裂 | 降低胶量与装配应力、改用应力更低的型号、批量前做小样测试 |
贴合后发生错位 | 定位时间不足、胶体过滑 | 延长施压定位时间至 3—5 秒、使用定位胶带辅助固定 |
局部始终不固化 | 间隙过大、基材表面湿气或污染、温度过低 | 缩小配合间隙、加强清洁与干燥、必要时使用促进剂 |
九、环保合规与检测资料说明
玩具属于强监管品类,粘接方案必须与现行法规口径对齐。以下为与本文场景直接相关的两项要求:
9.1 中国强制性国家标准 GB 6675(2025 版)
我国《玩具安全》强制性国家标准 GB 6675 系列已于 2025 年 10 月发布 2025 版,自 2026 年 11 月 1 日起正式实施,替代 GB 6675—2014 版。新版在化学安全方面新增甲醛、总挥发性有机化合物(TVOC)、短链氯化石蜡、硼元素等 10 类有害物质限量要求,其中 36 个月以下婴童玩具重点材质的甲醛限量≤30 mg/kg,玩具 TVOC 释放量限量≤0.5 mg/m³,邻苯二甲酸酯类增塑剂管控种类由 6 种增至 10 种。按官方过渡期安排,2026 年 11 月 1 日前可按旧版标准生产,已生产的旧标准库存产品可销售至 2027 年 10 月 31 日;CCC 认证方面,自实施日起新申请须按新版标准执行,已获证产品需在过渡期内完成证书转换。
9.2 欧盟 EN71-3
EN71-3 是欧盟玩具安全指令(2009/48/EC)的组成部分,针对玩具材料中 19 种可迁移元素设定限量,并按材料形态分三类分别规定限值(I 类:干燥、易碎、粉末状或柔韧材料;II 类:液态或粘性材料;III 类:可刮取材料)。测试以模拟胃液环境的盐酸溶液对材料进行萃取,再测定可迁移元素含量。以铅为例,三类材料的限量分别约为 13.5、3.4、160 mg/kg。具体数值以最新版标准文本为准。
9.3 资料适用范围说明
需要明确的是,玩具整机的合规判定以成品检测结论为准;胶粘剂作为原材料,其价值在于为整机合规提供材质层面的数据支持。本方案所述“可配套提供 EN71、GB 6675 相关环保检测资料”,指可随产品提供胶粘剂自身的检测报告与物质安全资料(SDS),供玩具厂商在成品送检与合规审核时使用,具体检测项目与判定结论以标准文本及具备资质的检测机构结论为准。
十、常见操作误区
• 误区一:胶越多越牢固。瞬干胶最佳胶层厚度不超过 0.2 mm,多余的胶不增加强度,只会加重白化、拖慢固化。
• 误区二:跳过往试粘。不同批次、不同牌号塑料的表面处理与脱模剂差异很大,批量前不做小样测试是开胶投诉的主要来源。
• 误区三:粘好后立即封箱。未完全固化即密封,逸散单体无法扩散,白化与气味问题都会加重,应至少静置至初固稳定后再包装。
• 误区四:用手直接拿捏粘接面。手汗是最容易被忽视的污染源,作业应佩戴手套或指套。
• 误区五:白化后用强溶剂猛擦。部分解胶剂、丙酮类溶剂会腐蚀 ABS、油印与涂装面,使用前必须做腐蚀测试。
十一、常见问题解答(FAQ)
问:低白化瞬干胶能完全避免白化吗?
答:不能保证完全避免。低白化型号从源头降低了单体挥发量,可大幅减少白化概率,但仍需配合控制胶量、除湿与通风;三者同时失控时,白化依然可能出现。
问:ABS、PC、PS 可以用同一种胶水吗?
答:可以优先选用同一款低白化瞬干胶,但工艺参数应分别微调。PC 需重点防范应力开裂,PS 因表面能偏低需适当延长定位时间,ABS 则应加强脱模剂清洁。
问:固化速度越快越好吗?
答:不一定。外观敏感的深色或高光外观件,适当放慢固化、减少挥发反而更有利;而拼装件对定位精度要求高,则需要较快的初固速度,应按品类取舍。
问:粘接后多久可以流转下道工序?
答:数秒至数十秒即可获得初始强度,确认不再移位后即可流转;但完全固化约需 24 小时,期间不应进行跌落、拉扯等强度测试。
问:为什么粘好的工件放一段时间才开胶?
答:多与“假粘”有关——粘接面残留脱模剂或油污,胶体只在表面成膜而未与基材形成有效粘接。应回溯清洁工序与试粘环节。
问:环境湿度对粘接影响有多大?
答:湿度偏高会同时加快表层固化与加重白化,使外观与强度表现不稳定。建议将作业区相对湿度稳定控制在 40%—60%。
问:可以用促进剂来减少白化吗?
答:可以辅助使用。促进剂能让表层单体尽快固化,减少挥发,从而间接减轻白化;但用量需控制,过量可能影响胶层性能,应先验证。
问:已经出现的白化能彻底清除吗?
答:轻微白化可用干软布擦除;较严重的白化已渗入材料表面微观纹理,基本不可逆。因此白化应以防为主,不宜依赖事后清理。
问:本方案能用于会泡水或反复弯折的玩具吗?
答:不建议。长期泡水、反复弯折部位应改用柔性胶粘剂或结构胶,铰链类受力部位更适合机械连接方式。
问:胶粘剂的检测资料能代替玩具成品检测吗?
答:不能。胶粘剂资料仅证明原材料层面的合规数据,玩具整机的合规判定仍以成品送检结论为准。


 全国服务热线

 扫码获取
 扫一扫