汇瑞首页汇瑞产品汇巨产品胶奥产品汇聚力品牌


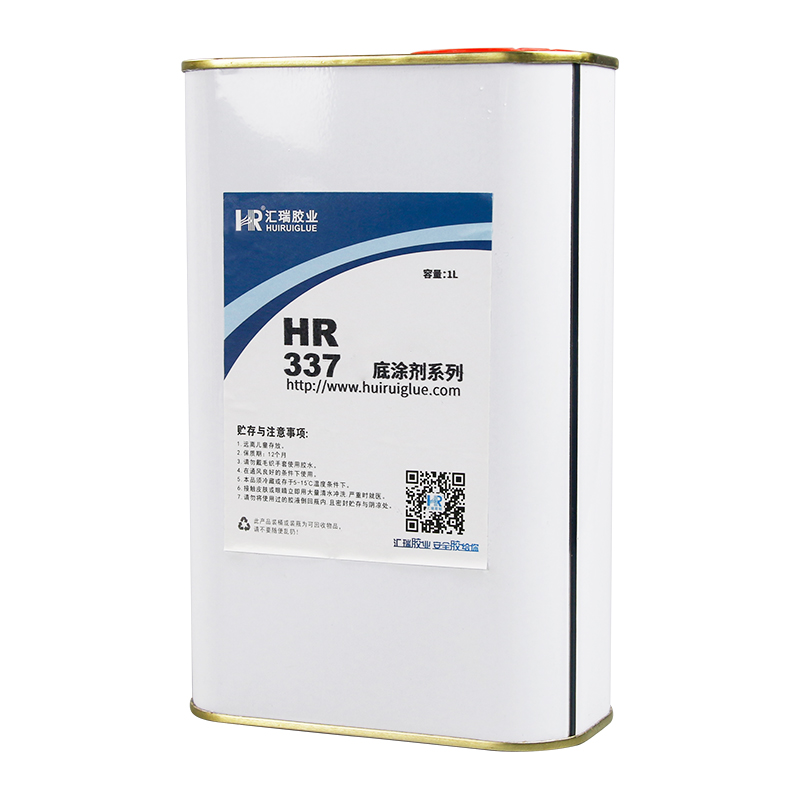
HR-337底涂剂可用于PP聚丙烯、PE聚乙烯、尼龙(PA6、PA66)、TPE、TPU、TPR与金属(不锈钢、铝合金、铜、合金)等材料的注塑包胶或者吹塑包胶。
五金工具、厨房用具、运动器材、玩具文创。
电动工具、厨具、遥控器、健身握把、汽车内饰、玩具、脚轮、工业耐磨缓冲件等。
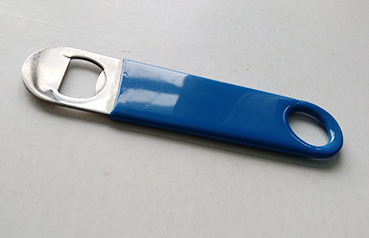
PVC包金属
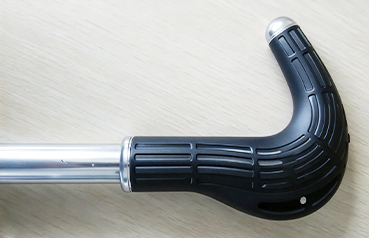
TPE包不锈钢
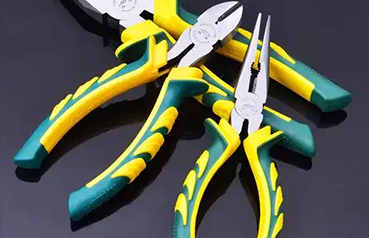
TPE包合金
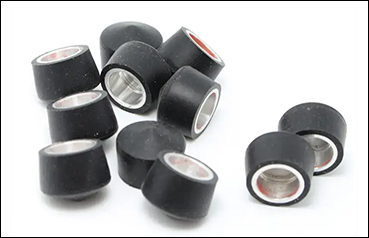
TPE包金属
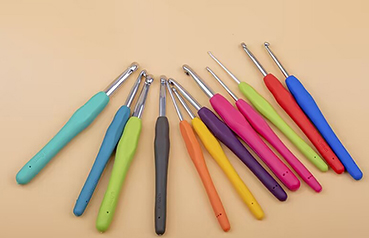
TPR包不锈钢
TPU包电镀件

TPE、TPU、TPR等塑料底涂专用+加温注塑成型

耐高温耐水、耐盐雾、耐油脂

可喷涂或浸泡操作使用

汇瑞环保标配ROHS+REACH检测
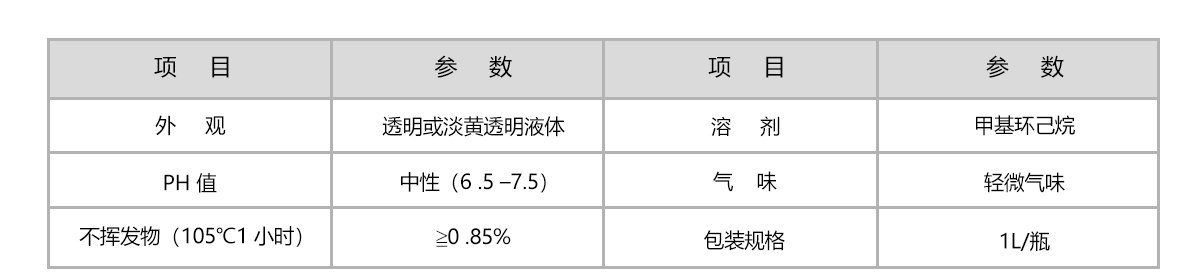
温馨提示:以上性能数据是在温度25℃、湿度70%的实验室环境下所测得的典型数据,仅供客户使用时参考,并不能保证是某个特定环境下能达到的全部数据,敬请客户于使用时,以测试数据准。
HR-337底涂剂使用方法
施胶方式:刷涂、喷涂、浸泡
使用方法
1.清除基材表面灰尘、杂质与油污;
2.基材表面均匀涂布一层底涂剂,静置晾干约 20 分钟;
3.表干后,90~100℃烘烤 15~20 分钟;
4.烘烤完放入模具与胶料一体成型,成型温度建议控制在160~180℃,可根据产品厚度微调;注意底涂剂存在耐温上限,温度不可过高;
5.待制品冷却后,再进行剥离及强度性能测试。
HR-337底涂剂注意事项
1.内含乙醇应按危险品条例运输;
2.存放于阴凉通风处,禁止与明火接触;
3.未开封保质期6个月,开封后建议2-3个月内用完;
4.包装规格:1L/瓶。
1.HR-337底涂剂有哪些施工方式?
汇瑞工程师:支持刷涂、喷涂、浸泡。
2.HR-337底涂剂成型温度有限制吗?
汇瑞工程师:底涂烘烤温度 90~100℃,注塑包胶温度 160~180℃,不能过高耐温有上限。
3.烘烤温度、时间不按要求,会有什么影响?
汇瑞工程师:烘烤不足,底涂溶剂挥发不完全,包胶后容易气泡、分层;烘烤温度过高,底涂层会被破坏,附着力直接下降。
4.为什么涂了底涂注塑还会分层?
汇瑞工程师:基材油污 / 脱模剂未清理、烘烤参数不对、注塑超温、软胶原料不匹配都可能造成分层。