汇瑞首页汇瑞产品汇巨产品胶奥产品汇聚力品牌


新能源电池导热灌封胶 真空灌封工艺胶粘剂方案
核心结论
动力电池模组真空灌封,是把双组分导热灌封胶在真空环境下完成脱泡并注入模组,使胶液填充电芯之间及模组内部的缝隙,固化后形成兼具导热、绝缘、缓冲与阻燃作用的弹性胶层。
本方案推荐使用 HJ-711 双组分有机硅导热灌封胶:A、B 组分按 1:1(重量比)混合,25℃ 下混合后粘度约 3500~5500 cps,导热系数可按工况在 0.8~2.0 W/(m·K) 区间选配,体积电阻率 ≥1×10¹⁴ Ω·cm,阻燃等级达 UL94 V-0,长期使用温度约 -60℃~+200℃,适用于方形、圆柱及软包电芯模组的导热填充与热管理,并适配自动灌胶产线。
一、什么是动力电池模组真空灌封
灌封,是将液态胶料灌入装有电子元件或电芯结构的器件内,固化为具有绝缘与导热性能的高分子材料的过程。导热灌封胶集粘接、密封、灌封功能于一体,在动力电池中主要承担热管理、结构支撑、电气绝缘与阻燃四类作用。
真空灌封在负压环境中完成脱泡与注胶:胶液中的气体因压力降低而析出、膨胀上浮逸出,同时模组内部空腔的残余空气被抽出,为无空洞填充创造条件;注胶完成后缓慢破真空,借助大气压辅助胶液填充深腔与微孔。
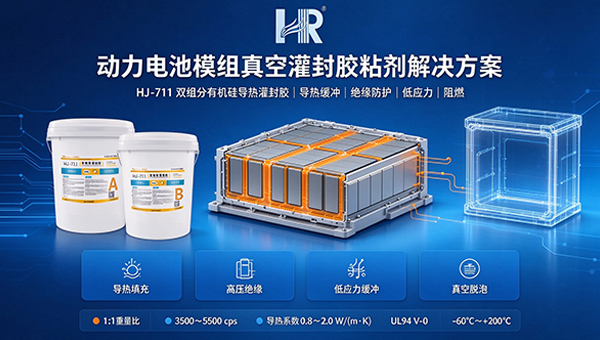
常压灌封与真空灌封工艺对比
| 对比维度 | 常压灌封 | 真空灌封 |
|---|---|---|
| 气泡与空洞 | 易残留微气泡与气隙 | 可显著减少气泡与空洞 |
| 填充完整性 | 复杂缝隙、深腔填充受限 | 有助于渗透狭小间隙与深腔 |
| 电气绝缘 | 气泡处场强集中,易引发局部放电 | 有助于降低局部放电风险 |
| 导热路径 | 气泡形成热阻,影响散热 | 热传导路径更完整 |
| 工艺节拍 | 较快 | 相对较慢,需抽真空与保压 |
| 适用场景 | 结构简单、浅层灌封 | 高压、高散热、长寿命要求模组 |
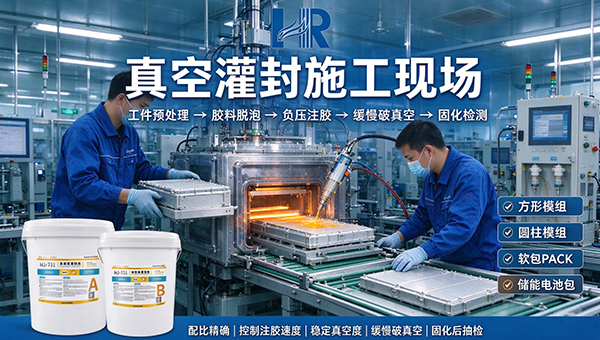
① 散热与均温:热量若不能及时导出,模组内部易出现局部热点,加速电芯老化、影响一致性。灌封胶在电芯与冷板、外壳之间形成热传导通道,有助于热量均匀扩散。
② 高压绝缘与安全:在 400V、800V 高压平台下,气泡处的击穿电压低于固体绝缘材料,容易引发局部放电,长期运行可能导致绝缘老化。灌封胶可形成连续的绝缘层。
③ 体积变化与振动冲击:电芯充放电存在体积变化,车辆行驶又带来持续振动。固化后的低应力弹性胶层可起到缓冲作用,减少元件与焊点的应力损伤。
④ 阻燃与防护:灌封胶需具备阻燃特性,在异常工况下延缓火焰蔓延,同时阻挡水汽、粉尘等介质侵入。
气泡带来的三重隐患:导热断路(气泡热阻导致热量难导出)、局部放电(高压下气泡处电场集中)、应力开裂(冷热循环中气泡反复膨胀收缩)。这正是动力电池模组普遍采用真空灌封的原因——从源头减少气泡进入。
三、解决方案总览:HJ-711 导热灌封胶 + 真空灌封工艺
本方案由材料端(HJ-711 双组分有机硅导热灌封胶)与工艺端(真空灌封)两部分构成,在导热填充、绝缘防护与结构缓冲之间取得平衡。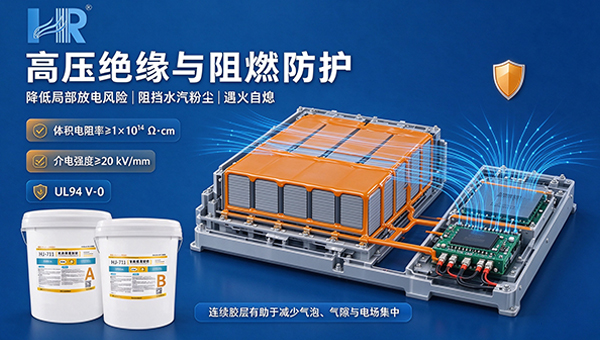
HJ-711导热灌封胶 方案要素与对应价值
| 方案要素 | 对应价值 |
|---|---|
| 导热填料体系 | 在胶体中构建导热通道,将电芯工作热量传导至外壳或冷板,有助于控制模组内部温升 |
| 电气绝缘性能 | 体积电阻率 ≥1×10¹⁴ Ω·cm,导热同时形成绝缘防护层 |
| 低应力弹性体 | 固化后邵氏 A 40~55,线收缩率约 0.3%,缓冲温度循环与振动应力 |
| 1:1 双组分设计 | 配比简单、误差容忍度较好,适配自动灌胶与点胶设备 |
| 阻燃特性 | UL94 V-0 级,遇火自熄 |
| 项目 | 典型值 / 范围 | 说明 |
|---|---|---|
| 外观(A组分) | 黑色 / 白色 / 灰色 | 颜色可按需选配 |
| 外观(B组分) | 白色液体 | — |
| 混合比例 | A:B = 1:1(重量比) | 适配自动计量混合设备 |
| 混合后粘度 | 约 3500~5500 cps(25℃) | 流动性适配点胶、灌胶工艺 |
| 相对密度 | 1.10 ~ 1.15 g/cm³ | — |
| 导热系数 | 0.8~2.0 W/(m·K) | 可按工况选配 |
| 体积电阻率 | ≥1×10¹⁴ Ω·cm | 电气绝缘性能指标 |
| 介电强度 | ≥20 kV/mm | 击穿强度参考值 |
| 阻燃等级 | UL94 V-0 | 遇火自熄 |
| 硬度(固化后) | 邵氏 A 40~55 | 低应力弹性体 |
| 耐温范围 | 约 -60℃ ~ +200℃ | 长期使用温度 |
| 线收缩率 | ≤0.3% | 加成型固化,无低分子副产物 |
| 可操作时间 | 约 55~80 min(25℃) | 受环境温度影响 |
| 固化条件 | 25℃ / 约 8~24 h;或 80℃ / 15~30 min | 加热可加速固化 |
| 环保认证 | RoHS、REACH | 无溶剂、无腐蚀 |
五、真空灌封工艺流程(六步)
工件预处理 — 清洁模组与基材表面,去除油污、灰尘与氧化物;必要时预热除湿,减少基材吸附水汽带来的次生气泡。
胶料预处理 — A、B 组分分别搅匀,按 1:1 精确计量混合,混合后胶液真空脱泡。
真空灌封 — 模组送入真空腔体,抽至设定真空度后负压注胶,控制流量与速度。
缓慢破真空 — 缓慢释放真空,借大气压辅助胶液填充深腔、微孔与复杂缝隙。
固化 — 常温约 8~24 小时,或 80℃ 加热 15~30 分钟快速固化。
固化后检测 — 外观检查 + X-ray 检测内部气泡空洞,并进行电性能与可靠性抽检。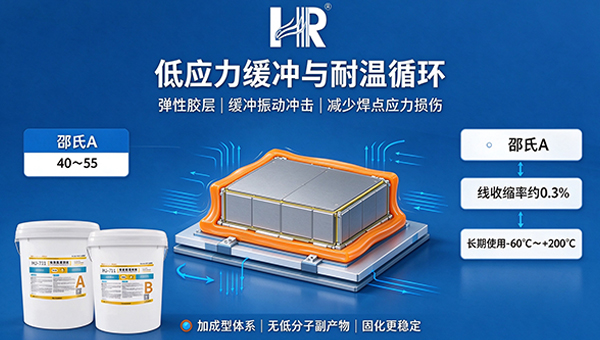
六、关键工艺控制点
真空灌封工艺控制点
| 控制点 | 作用与建议 |
|---|---|
| 真空度 | 决定脱泡与填充效果,需根据胶料粘度与模组结构设定并稳定维持 |
| 混合比精度 | 配比偏差会影响固化性能与绝缘质量,建议保证计量系统精度 |
| 注胶速度与流量 | 过快易裹气、过慢影响效率,需与真空度、胶液粘度匹配 |
| 温度曲线 | 预热温度、固化温度与升温速率影响气泡脱除与应力释放 |
| 破真空速率 | 缓慢破真空避免胶液翻涌,保证填充密实 |
七、方案优势
导热缓冲兼顾:导热填料构建热传导路径,缓解局部热点;胶层弹性可缓冲振动冲击。
绝缘防护可靠:体积电阻率 ≥1×10¹⁴ Ω·cm、介电强度 ≥20 kV/mm。
低应力设计:加成型体系无副产物,线收缩率约 0.3%,固化后为邵氏 A 40~55 弹性体。
耐温循环适配:长期使用温度约 -60℃~+200℃。
工艺友好:1:1 混合、粘度适中、可操作时间约 55~80 分钟,适配自动灌胶设备。
阻燃安全:UL94 V-0 级阻燃;符合 RoHS、REACH 环保要求。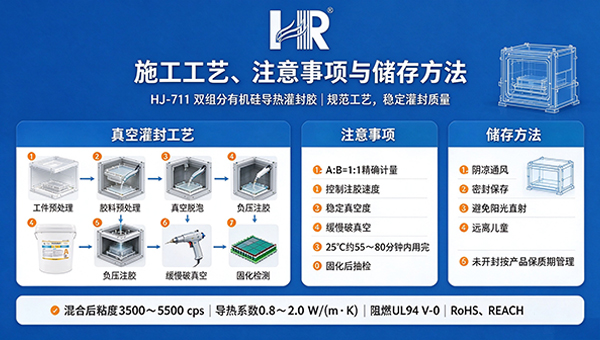
八、典型适配场景
方形铝壳电芯模组(电芯间及底部导热填充)、圆柱电芯模组(填充电芯与支架间隙)、软包模组与 PACK(内部填充与缓冲)、BMS 与高压配电盒(绝缘防护与导热)、储能电池包(填充与热管理)、电源与电控模块(OBC/DC-DC/电机控制器灌封)。
九、常见问题(FAQ)
Q1:动力电池模组为什么采用真空灌封而不是常压灌封?
常压灌封在搅拌、输送与注胶中容易裹入空气,固化后形成微气泡或气隙,既形成热阻,又可能在高场强下引发局部放电。真空灌封先对胶料脱泡,再在负压下注胶、缓慢破真空,有助于减少气泡与空洞,更适合高压、高散热和长寿命要求的模组。
Q2:HJ-711 的混合比例和可操作时间是多少?
A、B 组分按 1:1(重量比)混合;25℃ 下混合后粘度约 3500~5500 cps,可操作时间约 55~80 分钟,且随温度变化——温度升高操作时间缩短,降低则延长。
Q3:灌封胶的导热系数应该怎么选?
导热系数单位为 W/(m·K),数值越高传导热量能力越强。行业中对散热要求较高的动力电池模组通常建议选用 2.0 W/(m·K) 及以上;要求相对温和的场景可选用 0.8~1.5 W/(m·K)。HJ-711 可按工况在 0.8~2.0 W/(m·K) 区间选配。
Q4:固化后会不会对电芯和元件产生较大应力?
HJ-711 采用加成型体系,无低分子副产物,线收缩率约 0.3%,固化后为邵氏 A 40~55 弹性体,属低应力封装材料。实际应力水平还与胶层厚度、结构设计与固化曲线有关。
Q5:耐温范围和阻燃等级是多少?
长期使用温度约 -60℃~+200℃;阻燃等级 UL94 V-0,遇火自熄;符合 RoHS、REACH 等环保要求。
Q6:灌封后的模组能否返修?
有机硅灌封胶固化后为弹性体,具备一定可修复性,相比环氧体系便于局部拆卸返修;是否返修需结合模组结构、胶层厚度与工艺要求评估。
十、选型与技术支持
样品与规格书:提供 HJ-711 产品规格书、批次检测报告与样品测试支持
选型建议:根据电芯形态、散热需求与产线工艺,协助匹配导热系数、粘度与固化速度
工艺支持:提供真空灌封工艺参数优化、真空脱泡操作指导
定制服务:可按工况调整颜色、固化速度等参数