
一、铝合金铸件缺陷修复的常见痛点
铝合金与铸铝工件在压铸、浇铸过程中,受模具排气、金属液流动性、浇注温度等多因素影响,表面及近表面容易出现砂眼、气孔、缩松、针孔等铸造缺陷。这些缺陷若不做处理,往往会在后续加工与表面处理环节带来一系列问题:
机加工后缺陷暴露:毛坯阶段不易察觉的微小气孔,经车、铣、磨等切削加工后暴露于加工面,影响工件尺寸精度与外观一致性。
喷粉烘烤阶段鼓包:缺陷内存留的空气或挥发物在粉末喷涂高温烘烤过程中膨胀,导致涂层鼓包、针孔甚至脱层,返工率上升。
电镀层覆盖不良:砂眼、气孔位置在电镀过程中容易藏液、产生气泡,造成镀层麻点、漏镀或结合力不足,影响镀层外观与耐蚀性能。
整工件报废成本高:中小型铝压铸件单价虽不高,但批量生产中因局部缺陷导致的整件报废,累积下来会显著拉高生产成本与交付周期压力。
针对上述问题,选用与铝基材匹配性良好、可机加工、可耐受表面处理烘烤温度的专用修补剂,是制造环节较为常用的缺陷修复方案。
二、HR-8113G 耐高温铝质修补剂产品概述
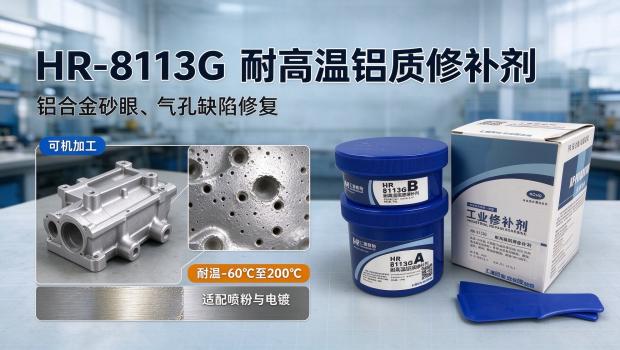
HR-8113G 耐高温铝质修补剂是一款以铝粉为强化填充剂的双组份工业修补材料,A 组份为银灰色膏状主剂,B 组份为黄色固化剂,混合后于室温下固化,形成与铝基材色泽接近、具有一定金属质感的修补层。应用于各种铝及铝合金铸件、零件及设备的缺陷、磨损、划伤、腐蚀、断裂的修复,修复后颜色接近一致,典型应用于空调系统零件及设备的冷焊修复。
技术参数资料:
| 项目 | 参数 |
|---|---|
| 产品型号 | HR-8113G |
| 产品名称 | 耐高温铝质修补剂 |
| 外观(A组份) | 银灰色膏状 |
| 外观(B组份) | 黄色膏状 |
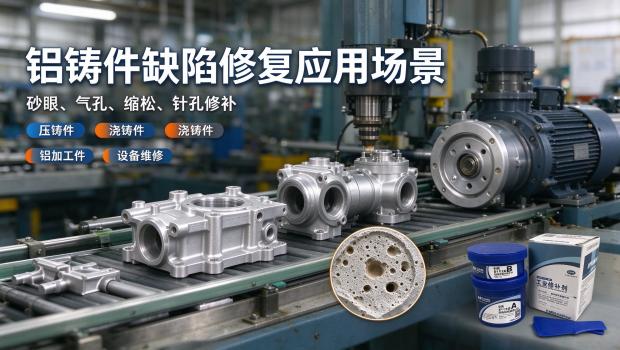
| 重量混合比(A:B) | 4:1 |
| 体积混合比(A:B) | 4.5:1 |
| 净含量 | 250g(A 200g + B 50g) |
| 可耐受温度范围 | -60℃ 至 200℃ |
| 固化方式 | 室温固化 |
| 可加工性 | 固化后可打磨、车削、铣削 |
三、产品核心特性
1. 与铝基材色泽接近,修补后视觉一致性较好
HR-8113G 以铝粉作为强化填充剂,固化后呈现与铝及铝合金相近的银灰色金属质感,修补区域经打磨后与基材色差较小,便于外观检验;对于不做表面处理的毛坯件或机加工面,能够获得较为自然的修复效果。
2. 膏状不流淌,适合填充孔洞类缺陷
产品为膏状质地,混合后具有适宜的触变性,立面、顶面涂刮时不易流淌,便于将材料压入砂眼、气孔、缩松等凹陷型缺陷内部,填充饱满,减少因材料下坠造成的补缩不足。
3. 固化后可进行常规机械加工
修补层完全固化后,可采用与铝件加工相近的参数进行打磨、车削、铣削、钻孔等常规机加工工序,便于将修补区域修整至与工件轮廓一致的尺寸与表面粗糙度,不影响后续装配。
4. 耐温区间覆盖常规喷粉烘烤工况
产品可耐受 -60℃ 至 200℃ 的温度区间,能够覆盖多数铝合金粉末喷涂、烤漆等表面处理的常规烘烤温度范围,在烘烤阶段不易因受热导致鼓包、脱层等异常,有助于降低表面处理后的返工概率。
5. 适配电镀等多种表面处理工艺
修补层经充分固化与打磨后,可进入常规的电镀、喷粉、喷漆、阳极氧化等表面处理流水线,与各类前处理药液的相容性较好,镀层与涂层在修补区域可获得较为均匀的覆盖效果。
四、HR-8113G 耐高温铝质修补剂施工流程
为获得稳定的修补效果,建议按照以下标准工序进行操作:
步骤一:表面预处理
对待修补区域进行彻底清理,使用角磨机、砂纸或喷砂等方式去除缺陷位置及周边的氧化层、油污、脱模剂与松动金属,露出洁净的金属基体;缺陷边缘建议开出适当倒角,以增加修补材料与基材的接触面积。
步骤二:按比例配胶
按照重量比 A:B = 4:1(体积比约 4.5:1)称取适量 A、B 组份,置于洁净的调胶板或容器中,用刮刀充分搅拌至颜色均匀一致。单次配胶量建议根据可操作时间控制,混合后应尽快使用完毕。
步骤三:涂刮压入
用刮刀或刮板将混合好的修补剂用力压入砂眼、气孔等缺陷内部,确保材料充分填充至孔洞底部,避免裹入空气;涂刮时略高于基材表面预留加工余量,大面积修复可分层涂刮。
步骤四:室温固化
将工件置于室温环境下静置固化,固化过程中避免移动或受力。环境温度较低时可适当延长固化时间,或采用不超过产品耐温上限的加温方式加速固化。
步骤五:机械加工与后处理
待修补剂完全固化后,按工件图纸要求进行打磨、车削、铣削等机加工,将修补区域修整至规定尺寸与表面粗糙度,随后进入常规的清洗、喷粉、电镀或其他表面处理工序。
五、典型应用场景
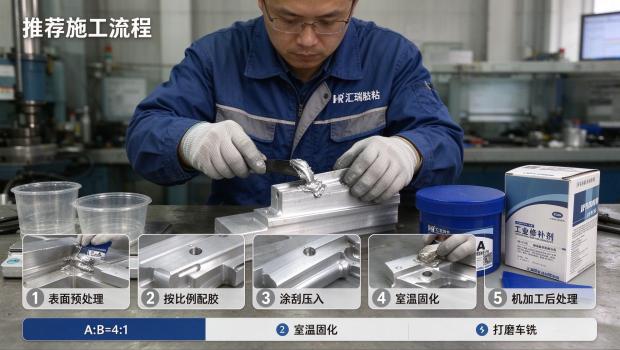
HR-8113G 耐高温铝质修补剂适用于以铝合金、铸铝为基材的各类零部件缺陷修复,常见应用场景包括:
铝合金压铸件:发动机周边铝件、泵体、阀壳、电机端盖等铸件表面砂眼、气孔的修复。
铸铝浇铸件:重力铸造、低压铸造铝件的缩松、针孔、冷隔等外观与加工面缺陷修补。
铝型材与铝加工件:铝型材、铝板经切割、冲压、焊接后出现的局部凹坑、划伤等缺陷填补。
设备维修与再制造:铝质零件在使用过程中出现的磨损、划伤、腐蚀部位的尺寸恢复与表面修复。
适用工艺环节涵盖机加工前毛坯修复、机加工后表面缺陷修补,以及喷粉、电镀、喷漆前的表面瑕疵预处理,是铝铸件生产与维修环节较为实用的辅助材料。
六、使用注意事项
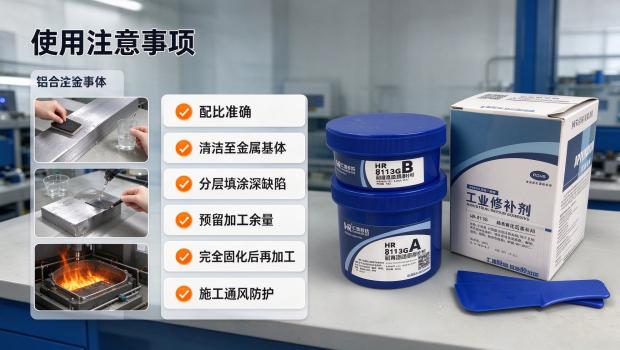
配比准确:严格按照推荐比例称量 A、B 组份,配比偏差可能影响固化速度与最终性能。
表面清洁到位:油污、水分、氧化皮会显著降低粘接强度,修补前务必将待修区域清洁至干燥洁净的金属面。
分层填较大缺陷:深度超过 5mm 的缺陷建议分层填涂,待前一层初步固化后再涂下一层,避免深层固化不完全。
预留加工余量:涂刮时材料略高于基材表面,为后续打磨、机加工预留足够余量。
充分固化后再加工:应等待材料完全固化后再进行机加工与高温烘烤,避免未固化完全导致的脱落或鼓包。
注意通风与防护:施工环境应保持通风,操作人员可佩戴防护手套,避免皮肤长时间接触。
密封保存:未使用完的 A、B 组份应分别盖紧密封,置于阴凉干燥处存放,避免受潮污染。
七、总结
HR-8113G 耐高温铝质修补剂针对铝合金、铸铝工件常见的砂眼、气孔等铸造缺陷提供了较为便捷的修复方案,其膏状不流淌的施工特性、固化后可机加工的加工性能,以及对喷粉、电镀等表面处理烘烤温度的耐受能力,使其能够较好地嵌入铝铸件从毛坯修复到表面处理的生产工序中,帮助制造企业减少因局部缺陷导致的工件报废,在不改变原有生产流程的前提下提升成品率。
对于铝合金压铸件、铸铝件以及各类铝质零部件的生产与维修单位而言,配备一款与基材匹配、可机加工、可耐温的铝质修补剂,是降低不良率、优化生产成本的常用工艺选项之一。


 全国服务热线

 扫码获取
 扫一扫