

方案摘要:本方案面向固态硅胶与金属骨架一体模压成型的生产场景。做法是在金属骨架表面预先涂覆热硫化底涂剂 HR-328-3,再放入模具与固态硅胶高温模压,底涂层在硫化过程中分别与金属表面和硅胶分子发生键合,形成“金属—底涂—硅胶”过渡层,用于降低脱胶、起层等界面失效风险,适配家电配件、密封件、减震件等产品。
内容围绕硅胶包金属骨架热硫化胶、固态硅胶模压底涂剂、硅胶粘金属热硫化胶水、硅胶包覆骨架粘接剂、金属骨架热硫化底涂、模压硅胶粘接底涂剂等主题展开,供选型与工艺参考。
一、方案要解决的界面问题
材料本身缺乏结合点:固态硅胶为非极性惰性材料、表面能低,铁、铝、不锈钢等金属骨架表面致密且带极性氧化层,两者直接接触时很难形成稳定的化学结合,仅靠物理贴合在受力时容易分层。
高温硫化的干扰:固态硅胶在高温模压硫化阶段会释放低分子物质,若预处理后的骨架表面被再次污染,界面结合会受影响。
使用中的持续应力:包覆件在装配、弯折、振动、冷热循环中会反复承受剪切与拉伸应力,对界面提出了耐久性要求。
因此,在骨架与硅胶之间引入一层可双向反应的金属骨架热硫化底涂,是模压包胶工艺中较常见的技术路径。
二、推荐底涂剂与适配范围
| 产品类型 | 热硫化底涂剂 HR-328-3(单组分) |
|---|---|
| 适配硅胶 | 固态硅胶(混炼胶),双二五过氧化物硫化体系 |
| 适配骨架 | 铁、碳钢、不锈钢、铝及铝合金等 |
| 模压硫化温度 | 170–200℃(参考区间) |
| 涂覆方式 | 刷涂、浸渍、喷涂 |
| 干燥方式 | 室温晾干 30 分钟以上,或烘道低温烘干 |
| 包装与储存 | 密封存放于阴凉通风处;保质期 12 个月 |
选型要点:底涂剂需与硅胶的硫化体系对应。双二五(过氧化物)体系对应的硫化温度较高,应选择高温型固态硅胶模压底涂剂,即本方案推荐的 HR-328-3;若采用铂金硫化体系,则需另行匹配中温型产品。选错体系时,底涂与硅胶之间可能无法充分反应,表现为表面发黏、界面剥离。
三、工艺步骤详解
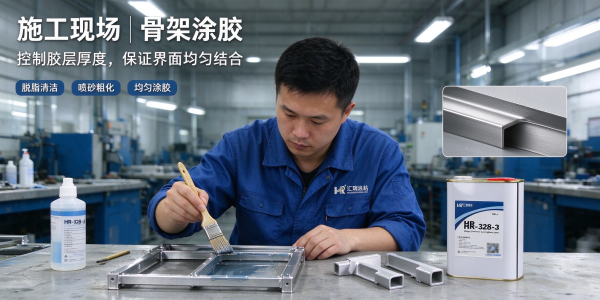
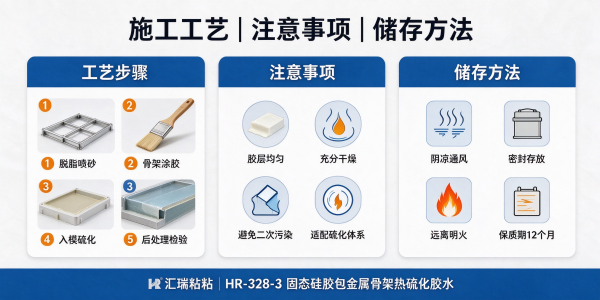
- 骨架表面处理:先以溶剂或专用清洗剂脱脂,去除冲压油、手汗与粉尘;再喷砂处理(可参考 80–120 目磨料),使表面形成均匀粗糙面;随后用洁净压缩空气吹净残砂并烘干备用。表面处理的质量,往往比底涂剂用量更直接地影响最终附着效果。
- 涂刷底涂剂:采用刷涂、浸渍或喷涂方式薄而均匀地覆盖粘接面,干膜厚度建议控制在微米级,避免局部堆积。厚度过厚时,硫化后胶层内应力集中,反而更容易出现起层。
- 烘干与晾干:涂覆后需让溶剂充分挥发,室温静置 30 分钟以上,或按产线节拍进入低温烘道烘干;未干透即入模,制品表面易出现气泡或白点。
- 入模模压硫化:将骨架定位放入模具,加入裁切好的固态硅胶胶坯,合模加压(模压压力可按制品大小在 10–20MPa 区间调整),在 170–200℃ 下完成一体硫化。此时底涂层同时与金属表面和硅胶发生键合。
- 后处理与检验:按制品要求决定是否进行二次硫化,随后修边、外观检查与粘接抽检。
过程控制提示:涂胶后宜当日完成硫化,停放时间较久时需重新涂胶;脱模剂不得污染已处理的粘接面;搬运与装模过程中避免二次油污沾染。
四、选型与参数要点
- 按材质微调表面处理:铝合金相对易氧化,喷砂后建议尽快涂胶;不锈钢与碳钢需重点清除氧化层与油污;不同材质的热膨胀系数不同,厚制品的硫化时间应相应延长。
- 稀释与膜厚:粘度偏高时可按产品说明使用配套稀释剂微调,稀释比例不宜过大,以免有效成分不足。
- 与现有产线匹配:刷涂、浸渍、喷涂三种方式均可对接现有模压线,浸渍适合小件批量处理,喷涂适合结构复杂或自动化程度较高的产线。
- 效果验证方法:粘接效果可通过 90°剥离试验(GB/T 7760-2003、ASTM D429 方法 B)、拉伸应力应变性能测试(GB/T 528-2009)等方法评估,必要时补充热空气老化(GB/T 3512)与中性盐雾试验(GB/T 10125),并结合破坏模式判断失效位置在界面还是胶层内部。
数据说明:以上温度、时间与压力均为工艺参考区间,实际生产需结合骨架材质、制品厚度与胶料批次做上机验证;性能数据以样品测试报告为准,不同工况下可能有所差异。
五、常见问题 FAQ
- Q1:包胶后出现脱胶、起层,通常要先排查哪里?
- 建议按顺序排查:粘接面是否彻底脱脂并形成粗糙面、底涂剂是否与硅胶硫化体系匹配、涂层是否过厚、胶层是否干透、模压温度与时间是否达到该批胶料的硫化要求。
- Q2:底涂剂是不是涂得越厚粘得越牢?
- 不是。涂层过厚时,内应力与固化不充分的问题会同时出现,反而增加分层风险。均匀覆盖、厚度可控比单纯加厚更有意义。
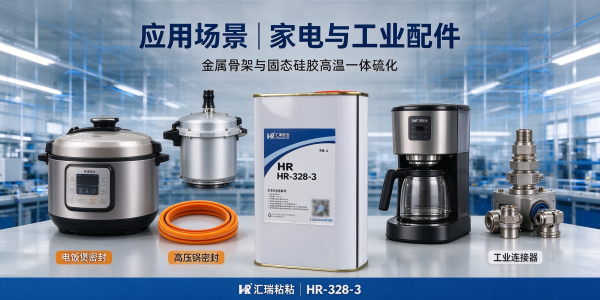
- Q3:家电配件如电饭煲、高压锅密封圈能适用吗?
- 可以。这类产品多为硅胶包覆金属或五金骨架的结构,属于本方案的典型应用范围;具体仍需按骨架材质与硫化体系确认配套型号。
- Q4:铁、铝、不锈钢骨架要用同一款底涂剂吗?
- 本方案推荐的 HR-328-3 对铁、碳钢、不锈钢、铝及铝合金均可适配,但三者的表面处理方式与喷砂参数宜分别设定。
- Q5:涂完底涂剂必须当天硫化吗?
- 宜当日完成。停放时间较长时,粘接面可能吸附水汽与粉尘,需重新涂覆以维持界面状态一致。
- Q6:涂胶后是否需要二次硫化?
- 视制品要求而定。部分高温工况制品会采用二次硫化以进一步稳定性能,是否执行可与工艺人员结合使用温度确认。
六、应用场景
- 家电配件:电饭煲、高压锅、咖啡机等产品中的硅胶包金属密封圈、手柄包胶件。
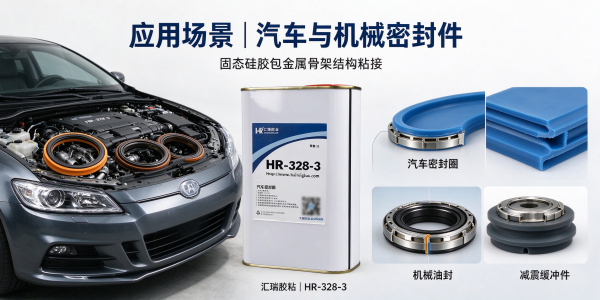
- 密封件:带金属骨架的硅胶密封圈、油封、垫片类制品。
- 减震件:硅胶与金属骨架复合的减震、缓冲结构件。
七、试样与产线对接
支持按需提供样品测试,可配合现有模压生产线的节拍与涂覆方式做上机验证;试样前建议提供骨架材质、硅胶类型与硫化体系、模压温度与时间、目标工况等信息,以便匹配参数。
安全提示:产品含有机溶剂,属易燃品,应密封存放于阴凉通风处,远离明火与热源,按危险品相关规定运输,存放于儿童无法触及的位置;操作岗位建议保持通风并做好个人防护。


 全国服务热线

 扫码获取
 扫一扫