
一、方案概述与适用场景
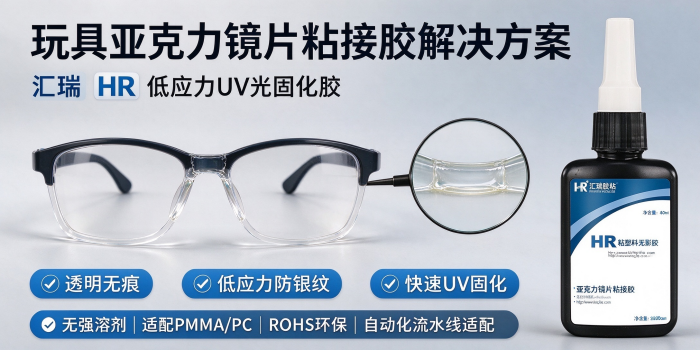
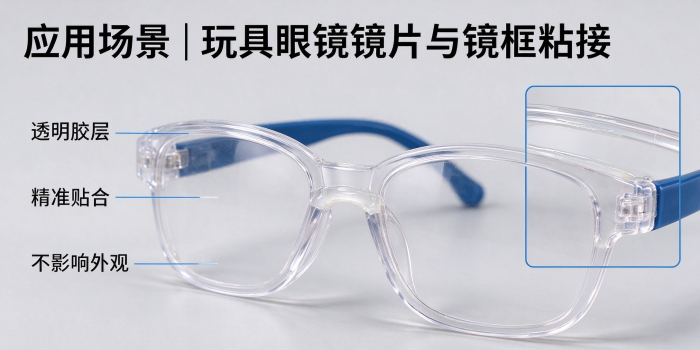
本方案面向玩具镜片与亚克力装饰件的透明粘接,覆盖玩具眼镜镜片与镜框装配、玩具灯光罩与底座拼接、装饰镜片与外壳点粘、亚克力与 PC 互粘等工况。此类工件尺寸小、外观可见,对接缝通透度要求高,多需在流水线上完成点胶与光照固化。方案围绕不腐蚀基材、不产生应力开裂与银纹、接缝透光无明显胶线三项要求展开。
二、材质特性与粘接难点
• 应力敏感:亚克力(PMMA)玻璃化转变温度约 105 ℃,常温处于玻璃态,受拉伸应力后表面易出现银纹,肉眼为细密银白色纹路,实质是微裂纹群,受光照更明显。
• 怕溶剂:亚克力能被丙酮、氯仿等溶解或溶胀,含溶剂的胶液接触板材后先溶胀,固化后形成雾状白化层,故无强溶剂配方是硬要求。
• 热膨胀偏大:线膨胀系数约 70×10⁻⁶/K,约为玻璃的 4 倍、金属的 3 倍,与异种材料拼接时温差位移主要由胶层承担。
PC 透明件韧性优于亚克力,但耐溶剂性偏弱,同样存在应力开裂风险。因此选型核心不是追求高强度,而是低应力、低收缩、适中韧性三者同时满足。
三、推荐用胶与选型依据
方案推荐汇瑞 HR-3300 环保低应力 UV 光固化胶,属改性丙烯酸 UV 树脂体系,选型依据如下:
• 不腐蚀基材:配方不含强溶剂,接触亚克力不引发溶胀白化,从源头降低开裂风险。
• 低应力低收缩:胶层固化后带韧性,可缓冲亚克力与 PC、金属间的热膨胀差异。
• 通透不发白:胶体透明,接缝透光,适合外观可见件。
• 固化迅速:365 nm 紫外光下约 6 秒定位,适配自动化装配节拍。
• 环保合规:符合 ROHS 要求,可配套玩具环保检测资料。
四、HR-3300 产品特点与技术参数
HR-3300 是针对亚克力等透明热塑性塑料开发的低应力 UV 无影胶,适宜小件透明装饰件的定点粘接,产品特点与技术参数如下。
(一)核心产品特点
• 低应力不腐蚀:不含强溶剂,不损伤亚克力表面。
• 透明无痕:胶体清澈,接缝几乎看不出胶线。
• 固化迅速:365 nm 紫外光下约 6 秒定位。
• 韧性适中:断裂延伸率约 200%,可吸收形变与温差应力。
• 强度可靠:邵 D 硬度大于 54,满足小件装饰组件使用要求。
• 适用面广:可粘 PMMA、PC、ABS、PVC、PS、PCB、TPU 等热塑性塑料,也可粘玻璃与金属。
(二)主要技术参数
项目 | 参数 / 指标 |
外观 | 透明液体 |
主要成分 | 甲基丙烯酸酯树脂、丙烯酸、偶联剂、光引发剂 |
粘度 | 55 mPa·s |
密度 | 1.07 g/cm³ |
固化能量 | 1500 mJ/cm² |
定位时间 | 约 6 秒 |
硬度 | 邵 D > 54 |
断裂延伸率 | 约 200% |
固化波长 | 365 nm 紫外光 |
适用材质 | PMMA、PC、ABS、PVC、PS、PCB、TPU 等自粘与互粘;可粘玻璃、金属 |
包装规格 | 50 g/支、250 g/支、1 kg/瓶 |
储存条件 | 避光、密封、通风、阴凉处,理想温度 8—28 ℃,保质期 12 个月 |
注:以上数据为温度 25 ℃、湿度 70% 实验室环境下所测典型值,仅供选型参考,实际效果以现场测试数据为准。
五、使用方法与粘接工艺步骤
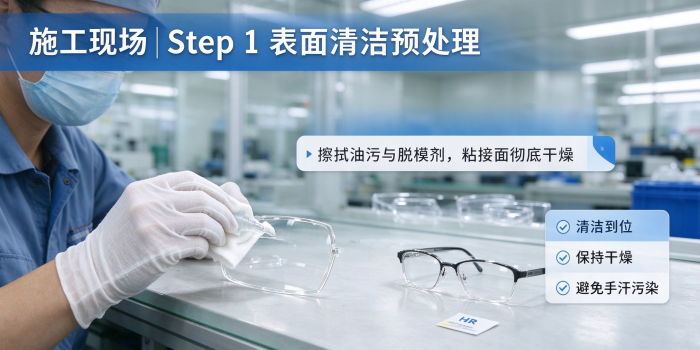
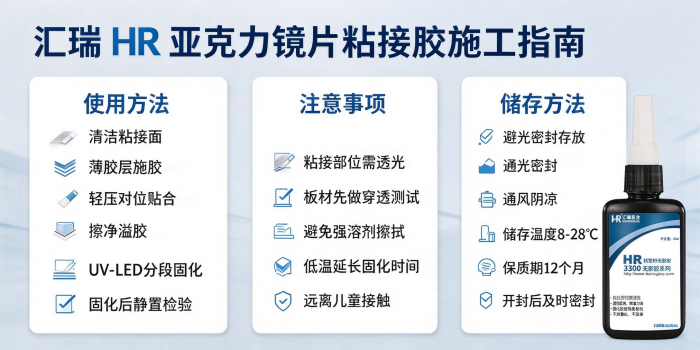
1. 表面清洁:无尘布蘸无水乙醇擦拭粘接面,去除脱模剂、浮尘与指纹油污,完全风干后点胶。脱模剂残留是接缝白雾的常见来源。
2. 小样试粘:取同批工件少量试粘,确认透光与固化正常后再量产。
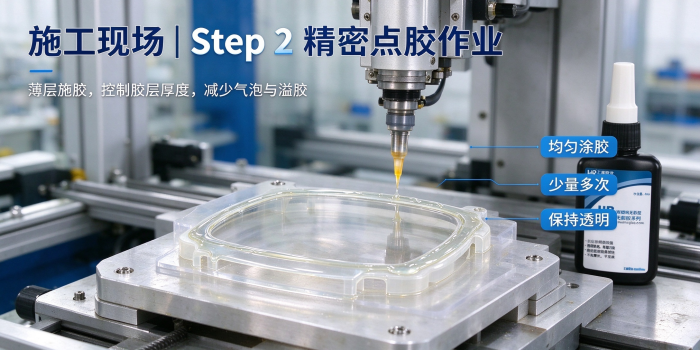
3. 控量施胶:胶层宜薄,参考 0.05—0.15 mm,按每平方厘米约 0.01—0.02 g 估算,宁少勿多;点胶时针头贴近基材、慢速出胶,减少气泡。
4. 对位贴合:轻压排出气泡;避免强制对位,需外力才能贴合说明公差偏紧,硬压产生的预应力后期会释放为银纹。
5. 清除余胶:胶液未固化前用无尘布擦净溢胶;固化后刮除硬胶易划伤亚克力表面。
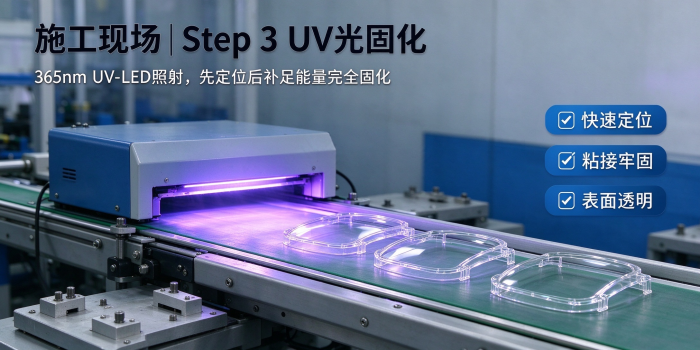
6. 两段固化:用 365 nm 低发热 UVLED,先以较低能量照射约 2—3 秒定位,确认无误后补足能量至完全固化,避免大功率强光长时间照射。
7. 固化后静置:静置约 24 小时使内应力释放,再做外观检验与包装。
六、注意事项
• 紫外线吸收剂:部分亚克力与 PC 板材含紫外线吸收剂,含量偏高会降低紫外光透过率,导致深层固化不足。投产前建议用紫外强度测试仪做穿透测试。
• 结构限制:粘接面须能透光,不透光部位无法固化;厚胶层、大面积板材拼接不适合本方案。
• 清洁剂选择:避免用丙酮等强溶剂擦洗亚克力,也不宜用异丙醇反复擦拭。
• 环境温度:气温偏低时固化变慢,应适当延长照射时间。
• 安全防护:产品含丙烯酸类树脂,对呼吸道、皮肤及眼睛有轻微刺激性。呼入不适者到通风处透气;皮肤接触用清洗液或肥皂水清洗;误入眼内用清水冲洗 15 分钟;误食须立即就医。
• 储存要求:避光、密封、通风、阴凉处保存,理想温度 8—28 ℃,保质期 12 个月,存放于儿童不易触及处。
七、质量检验与常见问题排查
交付前核验三项:接缝透光一致、胶缝周边无银纹与白雾、外观面无划痕残胶;完全固化后按工况做轻拉与扭转测试;长期受光件做耐黄变老化测试。
现象 | 常见原因 | 处理方向 |
银纹、应力开裂 | 胶含溶剂或收缩率偏高;固化过快;装配强制对位 | 改用无强溶剂低应力配方;两段式固化;放宽对位公差 |
胶缝白雾 | 表面残留脱模剂、油污或水分;折射率不匹配 | 无水乙醇清洁并风干;点胶时针头贴近基材 |
表面划痕 | 溢胶固化后刮除 | 固化前用无尘布及时擦除余胶 |
胶缝黄变 | 配方耐候不足或固化能量过高 | 选用耐黄变体系,避免过量照射 |
八、典型应用案例
案例一:玩具眼镜镜片与镜框装配
结构为亚克力镜片与 ABS 镜框的透明对接。原用通用玻璃类 UV 胶,点位周边出现银纹与白雾;改用低应力无溶剂 UV 胶,配合无水乙醇清洁与两段固化后,银纹与白雾类不良明显下降,接缝满足外观件要求。
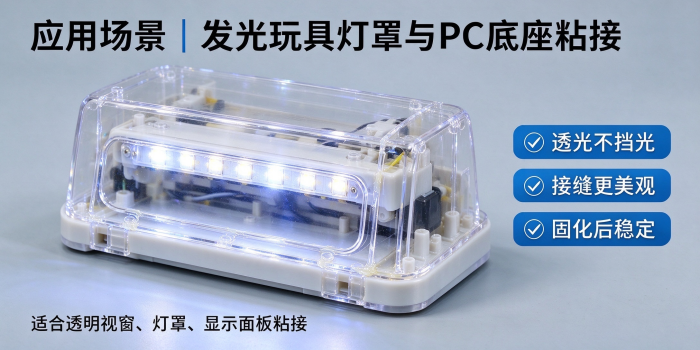
案例二:发光玩具灯罩透明件拼接
灯罩由亚克力面罩与 PC 底座拼接,长期受 LED 光照。采用 HR-3300 精密点胶配合 365 nm 光照固化,胶层薄而均匀,装配节拍控制在数秒级,接缝无可见胶线。
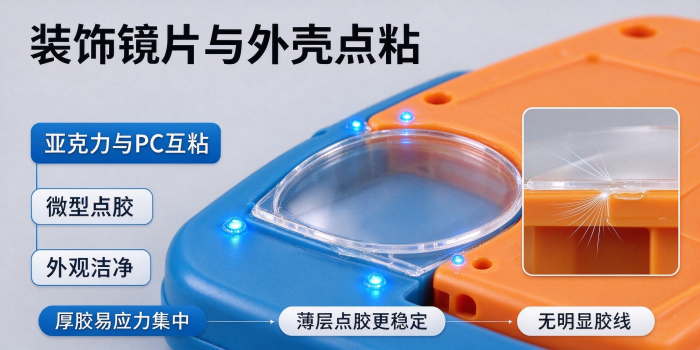
案例三:亚克力装饰镜片与金属嵌件点粘
装饰小件需将亚克力镜片固定于金属底座,胶层承担两者热膨胀差异带来的位移。选型按低收缩、带韧性逐项核对,工艺上避免强制对位并固化后静置,成品未出现应力开裂。
说明:以上为同类工艺的典型应用情形,具体参数以实际试样为准。
九、常见问题解答(FAQ)
问:UV 胶粘亚克力会不会开裂?
答:亚克力对应力敏感,用普通高应力胶、一次厚涂或瞬间强光固化时容易开裂。选用无强溶剂、低收缩的专用低应力 UV 胶,配合薄涂与分段固化,可有效避免。
问:接缝发白、擦不掉是什么原因?
答:多来自基材表面的脱模剂、油污或水分,也可能是胶层与基材折射率差异导致光线散射。可用无水乙醇清洁并完全风干,并确认胶种与亚克力匹配。
问:定位时间 6 秒是否等于完全固化?
答:不等同。6 秒是初步定位,工件可短距离流转;完全固化仍需按材料透光率与胶层厚度补足光照能量。
问:为什么不能厚涂一次固化到位?
答:胶层越厚,固化收缩产生的内应力越大,亚克力表面越易出现银纹,应采用薄涂、分段固化。
问:不透光的部位能粘接吗?
答:不能。UV 胶依靠紫外光引发固化,不透光部位接收不到光照,应改用其他胶种或连接方式。
问:溢到表面的余胶如何处理?
答:应在胶液未固化时用无尘布及时擦净;固化后再刮除容易划伤亚克力表面。
问:亚克力粘 PC 或金属可以吗?
答:可以。HR-3300 适用于 PMMA、PC、ABS 等热塑性塑料的自粘与互粘,也可粘玻璃与金属;异种材料拼接时应控制胶层厚度以缓冲热膨胀差异。
问:玩具用胶如何配合环保合规?
答:可按胶粘剂原材料层面的 ROHS、REACH 检测资料准备,成品合规以整机按目标市场标准(如 EN71、GB 6675 相关项目)送检结果为准。
十、结语
玩具镜片与亚克力装饰件粘接的成败取决于三个环节:选对不腐蚀基材的低应力配方、控制胶层厚度并分段固化、装配时避免强制对位。建议投产前固化清洁方式、胶层厚度与光照能量三项参数并写入作业指导书,再按现行玩具安全标准规划成品检测。


 全国服务热线

 扫码获取
 扫一扫