
声光玩具电路板灌封胶 电子玩具有机硅灌封胶 防潮保护方案
一、方案概述与适用场景
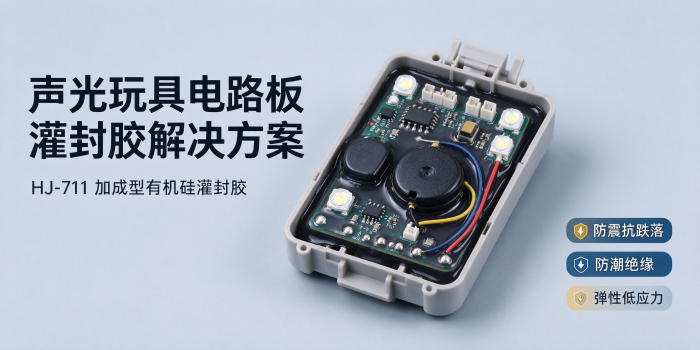
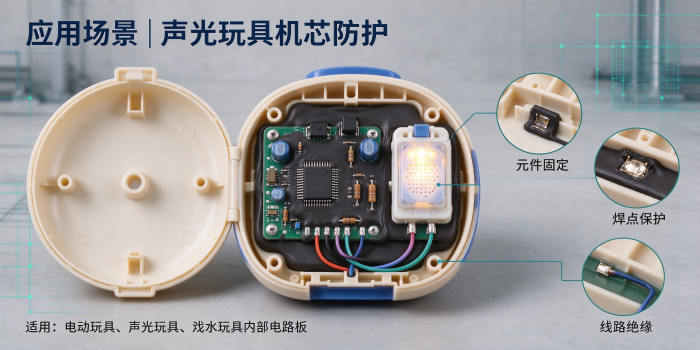
本方案面向声光玩具、电动玩具内部电子机芯与电路板的灌封保护,覆盖主控板与发声发光模块、电池仓与电源线路、导线与焊点根部、电机引出线等工况。此类部位位于玩具壳体内部,不与儿童皮肤直接接触,防护目标集中在绝缘、防震、防潮三项。方案围绕加成型有机硅体系的低应力、弹性缓冲与致密包覆展开,适配手工浇注与灌胶机自动化两种生产模式。
二、玩具内部灌封的防护需求
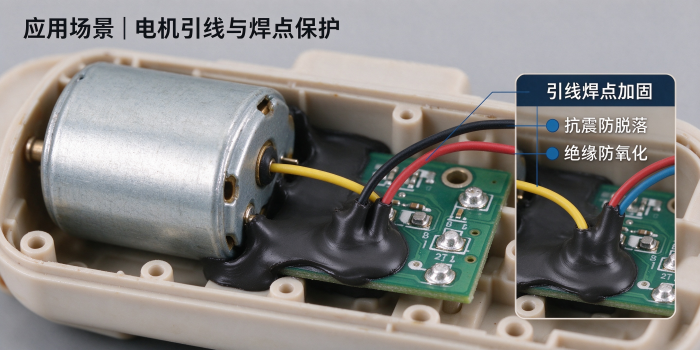
• 跌落与震动:玩具常见跌落碰撞,机芯内焊点、贴片元件与细导线根部在冲击振动下易疲劳开裂,需胶体具弹性以吸收冲击能量。
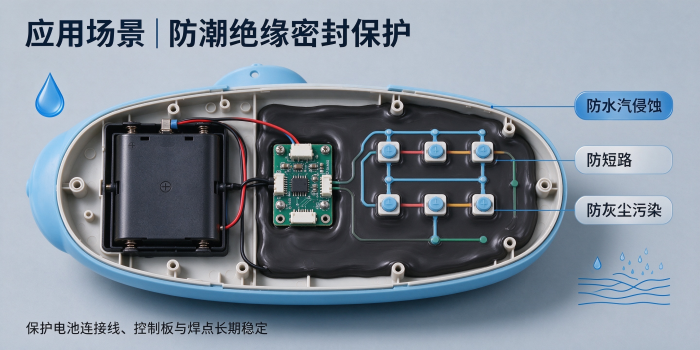
• 潮气与凝露:戏水类玩具或潮湿气候下,水汽凝露进入壳体易引起线路腐蚀与漏电,要求胶体固化后致密、吸水率低、绝缘稳定。
• 电绝缘:电动玩具虽多为电池供电、电压不高,但内部元件线路密集、爬电距离有限,灌封胶须具备稳定的体积电阻率与介电强度。
• 挥发物与兼容:内部材料会参与整机挥发性有机物释放与气味评价;胶体还须对印制板、铜箔、焊点、ABS / PS 壳体、PVC 导线无腐蚀。
相比环氧类硬质材料,玩具内部更看重低应力不损伤元件、长期弹性缓冲与绝缘防潮稳定,这正是加成型有机硅灌封胶的适用区间。
三、推荐用胶与选型依据
方案推荐汇巨 HJ-711 加成型有机硅灌封胶,为双组分加成型弹性体系,选型依据如下:
• 加成型体系:固化不产生小分子副产物,无溶剂、无腐蚀,有利控制挥发物与气味。
• 弹性缓冲:固化后为 Shore A 40~55 弹性胶体,可吸收跌落振动冲击,保护焊点与细导线。
• 绝缘防潮:体积电阻率 ≥1.0×10¹⁶ Ω·cm、介电强度 ≥20 kV/mm,固化后致密包覆,阻隔水汽凝露。
• 宽温域:耐温 −60~260 ℃,覆盖仓储运输与高温季节波动,长期老化后性能衰减小。
• 低粘度自流平:混合后粘度约 2000~3500 mPa·s,可渗入复杂结构与元件底部间隙。
• 阻燃环保、可返修:达 UL94-V0,可通过 ROHS 检测;弹性胶体便于拆解维修。
四、HJ-711 产品特点与技术参数
HJ-711 以进口有机硅为主体,配以消泡剂、流平剂、固化剂精制而成,是双组分加成型有机硅灌封胶,适宜玩具内部电子组件的弹性灌封保护。
(一)核心产品特点
• 双组分加成型:A:B = 1:1(重量比),配比简单,手工与机械施胶均可。
• 固化不收缩:线收缩率约 0.3%,不产生副产物、无腐蚀。
• 弹性缓冲:固化后为软性弹性体,吸收跌落与振动冲击。
• 绝缘防潮:绝缘性能稳定,防水防潮,长期老化后性能衰减小。
• 耐温阻燃:耐温 −60~260 ℃,阻燃等级达 UL94-V0。
• 低粘度自流平、易返修:可渗入元件底部,自排泡性好,胶体可拆解维修。
(二)主要技术参数
项目 | 参数 / 指标 |
产品类型 | 双组分加成型有机硅灌封胶 |
外观 | 黑色、白色、灰色可选 |
混合比例 | A:B = 1:1(重量比) |
混合后粘度(25 ℃) | 约 2000~3500 mPa·s,低粘度自流平 |
相对密度 | 1.10~1.15 g/cm³ |
可操作时间(25 ℃) | 约 55~80 分钟(以 100 g 混合量计) |
固化时间 | 25 ℃ 表干约 2~8 小时,完全固化约 24 小时;80 ℃ 约 20 分钟可加速 |
固化后硬度 | Shore A 40~55 |
拉伸强度 | ≤1.5 MPa |
断裂伸长率 | ≥120% |
线收缩率 | 约 0.3% |
体积电阻率 | ≥1.0×10¹⁶ Ω·cm |
介电强度 | ≥20 kV/mm |
相比漏电起痕指数 CTI | 约 600 V |
导热系数 | 约 0.8 W/(m·K) |
耐温范围 | −60~260 ℃ |
阻燃等级 | UL94-V0 |
包装规格 | 50 kg/套(A 组分 25 kg + B 组分 25 kg) |
储存条件 | −10~25 ℃ 阴凉干燥密封存放,保质期约 12 个月 |
注:以上数据为温度 25 ℃、湿度 70% 实验室环境下所测典型值,仅供选型参考,实际以现场测试数据为准。
五、使用方法与灌封工艺步骤
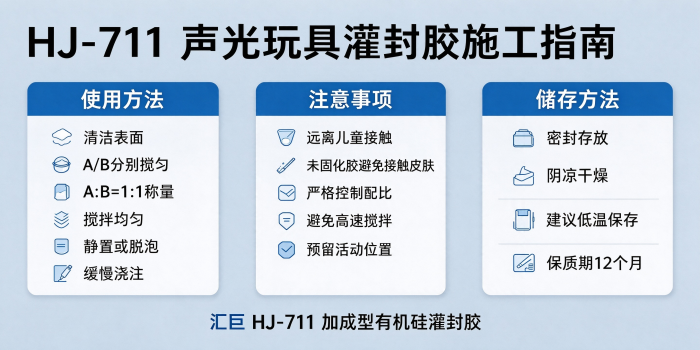
1. 表面清洁:清除印制板与机芯表面的助焊剂残留、油污、粉尘与水分,完全干燥后再灌封。残留与潮气会削弱粘附并影响绝缘。
2. 分别搅拌:A 组分久置可能填料沉降,使用前须将 A、B 组分各自搅拌均匀,避免填料不均导致固化不良。
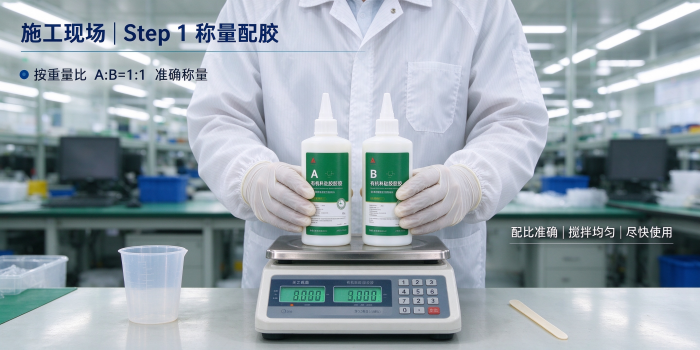
3. 准确称量:按 A:B = 1:1 重量比用电子秤称量,不宜凭经验估量,配比偏差会造成固化不完全或局部发黏。
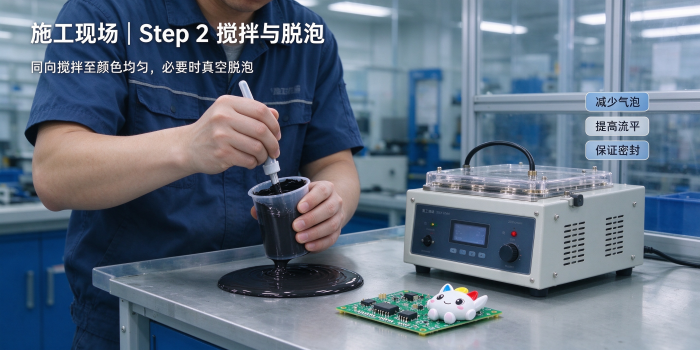
4. 混合搅拌:沿同一方向匀速搅拌,并刮取容器底部与侧壁胶料,搅拌至颜色均匀;避免高速长时间搅拌卷入气泡或升温。
5. 静置排气泡:混合后静置数分钟让气泡上浮破裂;结构复杂或灌封较厚时建议真空脱泡。
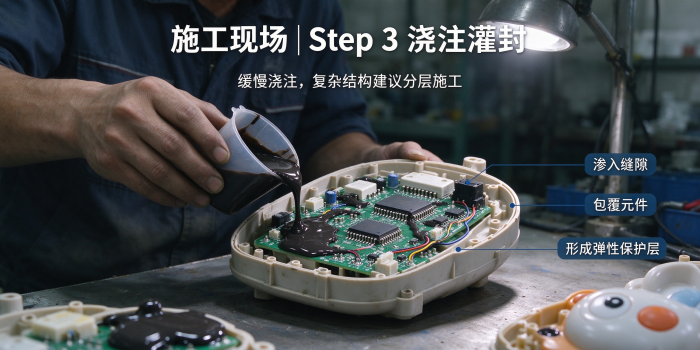
6. 浇注灌封:将胶液缓慢注入机芯或壳体,使其自流平并渗入元件间隙与底部,必要时二次补胶,避免欠填空洞。
7. 固化:25 ℃ 静置约 24 小时完全固化;为提升效率可用 80 ℃ 加热约 20 分钟加速,但宜在胶体凝胶后再升温,避免小分子被封在内部形成气孔。
提示:灌封厚度较大时应分层浇注,控制单次厚度,兼顾深层固化与内应力。
六、注意事项
• 仅用于玩具内部:应用于壳体内非外露组件,固化后不与儿童皮肤直接接触;外露件与口腔可接触部位应另行选材。
• 安全防护:未固化胶液避免接触眼睛与皮肤;不慎入眼立即用大量清水冲洗并就医;未固化产品须远离儿童。
• 计量与混胶:混合好的胶料应一次用完;如需调节可操作时间,可小幅调整 B 组分用量,但不宜大幅偏离 1:1。
• 工艺温度:避免高速长时间搅拌使胶温过高而缩短操作时间;冬季室温过低时固化变慢,建议加热固化。
• 密封储存:A、B 组分用后即密封,避免吸潮影响固化;储存于 −10~25 ℃ 阴凉干燥处,远离儿童可触及区域。
• 结构与溢胶:灌封量应与壳体空间匹配,避免胶液溢出污染外观件或堵塞活动部位;含按键、拨杆等活动结构须预留避让。
七、典型应用案例
案例一:声光玩具主控电路板灌封
结构为小尺寸印制板与 ABS 内壳。原用环氧硬质灌封,跌落试验后偶发焊点开裂;改用 HJ-711 弹性灌封后冲击能量由胶体吸收,跌落与振动后焊点及贴片元件未见异常。
案例二:电动玩具电机引出线根部密封
电机引线与印制板焊点根部在长期振动下易疲劳松动。采用低粘度 HJ-711 局部灌封,胶液渗入线根与焊点周边,固化后形成弹性固定。
案例三:戏水类玩具内部线路防潮保护
壳体内部电池仓与线路板周边需防潮。对相关部位灌封 HJ-711,固化后胶体致密、吸水率低,经放置与浸水模拟后内部线路仍保持绝缘。
说明:以上为同类工艺的典型应用情形,具体参数以实际试样为准。
八、常见问题解答(FAQ)
问:灌封胶位于玩具内部、接触不到孩子,是否仍需环保要求?
答:仍需要。内部材料会参与整机挥发性有机物释放与气味评价,成品须满足目标市场的整机要求,灌封胶的挥发物与气味控制不可忽略。
问:为什么选加成型而不选缩合型有机硅?
答:加成型固化不产生小分子副产物,收缩小、无腐蚀、电气性能稳定;缩合型会释放副产物并伴随明显收缩,不适合精密电子组件。
问:A、B 组分的配比可以随意调整吗?
答:应严格按 1:1 重量比称量,配比偏差会造成固化不完全或表面发黏。如需调节操作时间,可小幅调整 B 组分用量,但不宜偏离 1:1。
问:室温固化需要多长时间?
答:25 ℃ 下表面固化(表干)约 2~8 小时,完全固化约 24 小时;采用 80 ℃ 加热约 20 分钟可显著缩短固化时间。
问:灌封后出现气泡如何处理?
答:多因混合时卷入空气或表面潮气所致。应缓慢同向搅拌、混合后静置排气泡,厚层或复杂结构建议真空脱泡,必要时分层浇注。
问:固化后能否返修?
答:可以。加成型有机硅固化后为弹性体,可较为完整地拆解取出元件维修,再重新灌封。
问:如何配合玩具环保与合规?
答:可按胶粘剂原材料层面的 ROHS 等检测资料准备;成品须按目标市场标准送检。国内电玩具属强制性产品认证范围,须符合 GB 6675—2025 系列标准(2026 年 11 月 1 日起实施,新增甲醛、TVOC、硼元素等 10 类有害物质限量)。
九、结语
玩具电子机芯与电路板灌封的成败取决于三点:选加成型弹性体系以兼顾绝缘、防震与防潮;严守 1:1 配比并充分排气泡以保证固化与绝缘;按灌封厚度与壳体结构调整浇注、固化与避让。建议投产前固化配比、脱泡方式与固化条件三项参数并写入作业指导书,再按现行玩具安全标准规划成品检测。


 全国服务热线

 扫码获取
 扫一扫