


方案概述
矿山与冶金工业现场的电气设备长期运行在高湿、高粉尘、高振动与温度波动显著的严苛环境中,电控组件若缺乏有效防护,易出现绝缘性能下降、短路腐蚀、焊点失效等问题,影响井下作业安全与生产连续性。真空灌封作为矿山电气模块核心防护手段之一,通过将灌封胶在负压环境下充分渗入元器件间隙并固化成型,可在电路板及组件周围形成连续、致密的防护层,实现绝缘、防潮、防尘与抗振的多重保护。
本方案围绕矿山井下传感器、矿用控制盒、冶金现场电控组件等典型工件,系统梳理矿用电气灌封的工况需求与胶种选型要点,重点推荐 HJ-711 有机硅灌封胶 与 HJ-375 阻燃环氧灌封胶 两款适配胶种,并对真空脱泡灌封工艺要点、选型决策路径以及常见工艺问题进行说明,为矿业及冶金企业灌封工艺导入、胶种评估与批量生产提供参考依据。
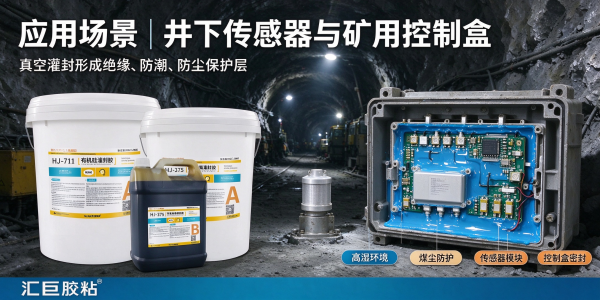
绝缘防护
灌封固化后形成均匀绝缘层,体积电阻率可达较高水平,降低高压爬电与漏电风险,适配矿用本安与隔爆型电路。
耐潮湿
胶层吸水率低、致密性好,可阻隔井下高湿水汽与腐蚀性水雾侵入,保护焊点与铜箔免受腐蚀。
防尘密封
浇注固化后完全填充壳体内腔,阻止煤尘、矿粉、金属粉尘沉积于电路板表面,降低粉尘短路隐患。
阻燃性能
阻燃环氧类产品具备自熄特性,可满足矿用电气常见阻燃等级要求,提升设备运行安全性。
耐湿热老化
在高温高湿环境下性能稳定,长期使用后绝缘强度与粘接强度保持率较高,延长井下设备维护周期。
温度适应
有机硅体系胶种具备较宽的工作温域,可适应井下巷道、地面冶金炉旁等温差较大的安装环境。
工况挑战分析
矿山与冶金现场电气灌封面临的环境工况与常规工业场景有所不同,胶种选型与工艺设计需重点关注以下因素:
1. 高湿与凝露环境
井下巷道常年相对湿度较高,部分作业面可达90%以上,季节性温差与通风变化易在设备壳体内部产生凝露。凝露水若沿缝隙进入电路板,将导致绝缘电阻下降、电化学迁移,严重时引发短路。灌封胶需具备低吸水率和良好的水汽阻隔能力,固化后应与壳体、基板形成连续密封界面。
2. 粉尘与固体颗粒侵蚀
煤矿井下存在煤尘与岩粉,冶金车间则富含金属粉尘与矿渣颗粒,这些粉尘一旦进入电气模块,易吸湿导电并磨损接插件。灌封工艺需保证胶料完全填充腔体内部,包括元件引脚下方、连接器根部等狭小空间,避免留有气泡空腔成为粉尘聚集点。
3. 阻燃与安全合规
矿用电气设备普遍要求满足 MT、MA 等相关安全标准,灌封材料应具备相应阻燃等级,遇明火不助燃、自熄时间短,并在热分解时低烟低毒,避免在密闭巷道环境中产生次生危害。
4. 振动与冲击载荷
采掘机械、输送设备运行过程中伴随持续振动与冲击,电控模块内的焊点、接插件长期承受交变应力。灌封胶需具备合适的弹性模量,既可缓冲振动,又不因过硬导致元件引脚应力开裂,同时与外壳、PCB 保持可靠粘接。
5. 温度波动与局部高温
冶金现场电控柜附近存在热辐射,井下大功率设备启停也带来局部温升;北方矿区冬季地表设备则经历低温。灌封胶需在典型工作温域内保持弹性与绝缘性能,玻璃化转变温度应低于设备最低工作温度,避免低温脆化开裂。
6. 批量生产工艺适配性
矿用电控产品批量规模较大,灌封胶需适配双组份计量混合设备及真空灌封生产线,具备合理的可操作时间与固化周期,支持常温或中温固化,降低生产节拍压力。
推荐灌封胶
结合矿用电气模块的典型防护需求与工艺特征,推荐以下两款灌封胶产品,分别覆盖柔性耐温与刚性阻燃两类典型场景:
产品特性
- 体系类型:双组份加成型有机硅,A/B 组份按配比混合后室温或加热固化,固化过程无副产物释放,收缩率较低。
- 弹性缓冲:固化后为弹性体,邵氏硬度适中,可有效缓冲振动冲击,对敏感元件与引脚产生较低应力。
- 耐温性能:工作温域较宽,典型范围约 -60℃ ~ 200℃,适配冶金现场局部高温及高寒矿区低温环境。
- 耐候与耐湿:耐湿热老化、耐臭氧与耐候性能较好,长期在井下高湿环境中保持弹性与绝缘稳定。
- 返修便利性:有机硅弹性体可局部剥离或切割,便于后期维修与元件更换,降低整板报废成本。
- 电绝缘性能:体积电阻率与击穿强度表现优良,满足一般矿用电气模块绝缘要求。
产品特性
- 体系类型:双组份低应力环氧树脂,固化后形成硬质保护层,对多种金属与工程塑料壳体粘接良好。
- 阻燃表现:配方具备阻燃特性,可达到常见 UL94-V0 级阻燃要求(以实测报告为准),适配矿用隔爆与本安型电气模块。
- 低应力设计:通过配方增韧降低内应力,减少因环氧固化收缩引起的元件引脚受力与PCB翘曲问题。
- 防潮与密封:环氧体系致密性较好,水汽渗透率低,对井下凝露与腐蚀性气体具有较好阻隔作用。
- 机械强度:固化物硬度较高,具备较好的机械支撑与抗冲击能力,对壳体内部元件形成结构性保护。
- 工艺适配:粘度适中,流动性较好,适合真空浇注灌封工艺,支持常温或中温固化。
产品参数对照表
下表为两款推荐胶种的主要性能参数对比,供选型时快速参考;表中数据为典型值,具体指标请以对应产品出厂检验报告(TDS)为准。
| 对比项目 | HJ-711 有机硅灌封胶 | HJ-375 阻燃环氧灌封胶 |
|---|---|---|
| 化学体系 | 双组份加成型有机硅 | 双组份改性环氧树脂 |
| 外观(A/B) | 黑色/可定制色 流体 | 黑色/灰色 流体 |
| 混合比(A:B,重量比) | 1:1(典型) | 4:1 或 5:1(以TDS为准) |
| 混合后粘度(25℃) | 约 1,500 ~ 3,500 mPa·s | 约 2,000 ~ 5,000 mPa·s |
| 可操作时间(25℃) | 约 40 ~ 90 min | 约 30 ~ 60 min |
| 固化条件 | 25℃×6~8h 或 80℃×1h | 25℃×8~12h 或 60℃×2~3h |
| 固化后邵氏硬度 | 约 40 ~ 60 A(弹性体) | 约 75 ~ 90 D(硬质体) |
| 工作温度范围 | 约 -60℃ ~ 200℃ | 约 -40℃ ~ 130℃ |
| 体积电阻率 | ≥1.0×10¹⁴ Ω·cm | ≥1.0×10¹⁴ Ω·cm |
| 击穿电压强度 | ≥18 kV/mm | ≥20 kV/mm |
| 介电常数(1MHz) | 约 2.9 ~ 3.3 | 约 3.5 ~ 4.5 |
| 导热系数 | 约 0.3 ~ 0.6 W/(m·K) | 约 0.4 ~ 0.8 W/(m·K) |
| 阻燃等级 | 可选 UL94-V1/V0 等级 | UL94-V0(典型) |
| 线性收缩率 | ≤0.3% | ≤0.5% |
| 吸水率(24h) | ≤0.2% | ≤0.3% |
| 返修性能 | 可返修(易剥离) | 较难返修 |
| 典型适用工件 | 井下传感器、振动较大模块、高温部位电控组件 | 矿用控制盒、电源模块、隔爆型组件、要求阻燃壳体 |
真空灌封与浇注工艺要点
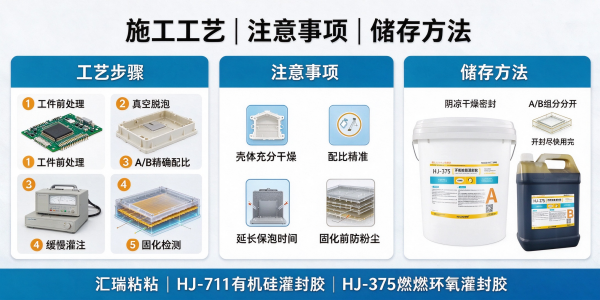
真空灌封是保障矿用电气模块防护可靠性的关键工艺环节。合理的工艺流程可有效减少胶层内部气泡、缩孔与填充不充分等缺陷,提升防潮防尘密封效果。建议参考以下流程:
工件前处理
清洗PCB表面助焊剂残留、灰尘与油污,壳体充分干燥;预热至40~60℃以改善胶料流动性并减少附着气泡。
配比与混合
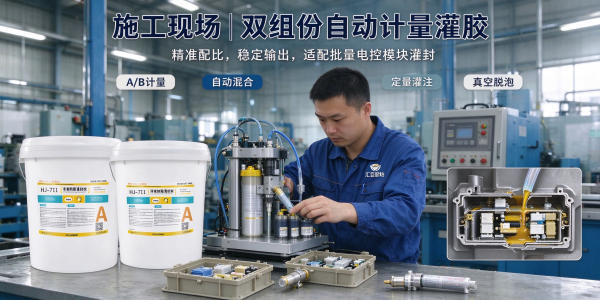
按TDS规定比例精确计量A/B组份,使用双组份计量混合设备自动混合,避免手工搅拌引入大量气泡。
真空脱泡
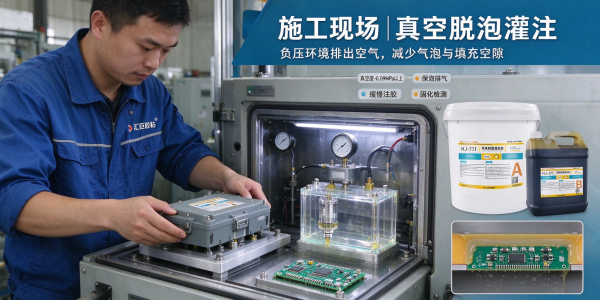
将混合胶料与待灌封工件置于真空灌封机内,在-0.09~-0.1MPa负压下保持适当时间,使胶中气体充分溢出。
灌注与填充
在真空或常压下将胶料沿壳体内壁缓慢注入,控制流速避免卷气;对狭小缝隙可分两次灌注或辅助静置排气。
固化与环境控制
灌封完成后按推荐条件进行常温或加热固化,固化环境保持清洁干燥,避免煤尘、粉尘飘落至未固化胶面。
自动浇注与产线适配要点
- 供胶系统:推荐使用双组份齿轮泵或柱塞式计量配比系统,混合比精度控制在±2%以内,管路配置静态混合管保证混合均匀。
- 在线脱泡:可配置料桶真空脱泡装置,在胶料灌注前对A/B组份分别进行真空脱气处理,降低胶料初始含气量。
- 真空箱体参数:真空度建议达到-0.09MPa以上,保泡时间依据腔体体积与元件高度设定(通常为3~8分钟),真空释放速度应平缓,避免胶料剧烈回压飞溅。
- 工艺温度控制:冬季低温环境建议对胶料与工件预热至25~40℃,降低粘度以提升流动性;夏季高温注意缩短操作时间,防止胶料提前凝胶。
- 固化后检测:建议通过目视与称重抽检判断填充饱满度,必要时可采用X射线、切片或绝缘耐压测试进行质量验证。
选型决策指引
矿用电气模块种类繁多,不同岗位的设备在温度、阻燃等级、可维修性与成本控制方面存在差异。选型时可参考以下典型场景与决策路径:
典型应用场景匹配
场景一:井下各类传感器(瓦斯、风压、位移、振动传感器等)
传感器模块常含敏感芯片与信号调理电路,体积较小,部分需在巷道中长期免维护运行,且后期可能需要调校或更换元件。推荐使用 HJ-711 有机硅灌封胶,其弹性体固化物对芯片与引脚应力小,宽温域耐候性较好,便于后期返修;如涉及本安或隔爆要求且空间允许,也可评估阻燃型有机硅版本。
场景二:矿用控制盒、电源模块、信号隔离器
此类模块通常安装于配电点、组合开关或电控柜内,对阻燃等级、密封性与机械保护要求较高,多数情况下一次性灌封后不再返修。推荐使用 HJ-375 阻燃环氧灌封胶,其硬质固化物与塑料/金属壳体粘接紧密,阻燃等级较高,防潮防尘能力突出,适合对防护等级要求较高的壳体式模块。
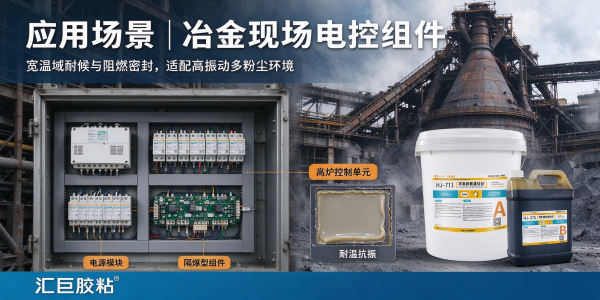
场景三:冶金现场电控组件(高炉、连铸、轧线附近控制单元)
冶金车间电控组件长期处于热辐射、金属粉尘与振动环境,部分点位环境温度较高。若模块工作温度较高或靠近热源,建议优先评估 HJ-711 有机硅灌封胶;对阻燃与机械强度要求突出、环境温度在环氧耐受范围内的控制盒,可选用 HJ-375 阻燃环氧灌封胶,具体以实际温升测试为准。
选型决策路径
明确防护与合规要求
梳理模块需满足的行业标准(如MT相关标准、防爆等级要求、UL阻燃等级、IP防护等级),判断是否必须使用阻燃型灌封材料。
评估工作温度范围
实测模块内部元件工作温升与环境极限温度:若持续温度高于130℃或低温低于-40℃,优先考虑有机硅体系(HJ-711);常规-40℃~120℃范围可考虑阻燃环氧(HJ-375)。
判断返修与应力敏感需求
含陶瓷元件、裸芯片、细引脚器件或需维修翻新的模块,优先选择低应力、可返修的有机硅;结构件牢固、一次性封装模块可选择环氧。
工艺试灌与可靠性验证
选定候选胶种后,使用实际壳体与PCB进行小批量试灌,完成外观检查、耐压测试、绝缘电阻测试以及高低温循环、湿热老化等可靠性试验,验证通过后再导入量产。
常见问题 FAQ
技术支持与服务
为协助矿业与冶金行业客户顺利完成灌封工艺导入与稳定量产,我们提供以下配套技术服务:
- 样品测试支持:可提供 HJ-711、HJ-375 等产品样品,配合客户在本单位完成初步工艺试验。
- 胶种选型评估:基于客户提供的模块结构、工作温度、阻燃等级与工艺条件,协助推荐适配胶种并提供选型建议。
- 工艺参数指导:协助客户调试真空灌封机参数(真空度、保压时间、灌注速度、固化曲线),提升一次合格率。
- 定制配方开发:对于特殊温域、特殊阻燃等级、特殊颜色或特殊导热要求的应用,可评估定制开发可行性。
- 可靠性测试协助:可配合客户完成高低温循环、湿热老化、耐压测试、阻燃测试等常规可靠性项目,具体以双方协商为准。
- 产线问题响应:量产阶段若出现气泡、粘接不良、固化异常等问题,可提供远程或现场技术支持,协助定位原因。