汇瑞首页汇瑞产品汇巨产品胶奥产品汇聚力品牌


一、石墨坩埚在生产与返修中的修补需求
石墨坩埚及石墨构件广泛应用于冶金熔炼、光伏热场、半导体烧结、工业炉窑等高温工况,其工作环境常伴随频繁的升降温循环、金属熔液冲刷以及热震冲击。在加工、运输与长期服役过程中,石墨构件容易出现以下几类问题:
1.裂纹扩展:急冷急热或机械碰撞导致壁面、颈部产生微裂纹,若不及时处理,裂纹会在热循环中延伸并造成渗漏或断裂。
2.缺口与磕碰损伤:搬运、装料、清炉过程中出现边角崩缺、凹坑、砂眼等局部缺陷,影响构件几何尺寸与使用稳定性。
3.分体拼接需求:部分大型石墨坩埚、热场部件采用分体式结构,需要可靠的石墨坩埚粘接胶水完成组对拼接,并在高温下保持结构完整。
4.老化与氧化损伤:长期在高温空气或惰性气氛中服役的石墨件,表面易出现氧化疏松层,需要补强加固以延长使用寿命。
以往处理此类问题时,部分用户尝试使用普通环氧胶、有机硅胶或普通耐火水泥,但这些材料耐温区间有限,在 500℃以上易出现碳化、粉化、脱落,且与石墨基材的热膨胀系数不匹配,修补后往往在数个热循环内再次失效,反而增加了停机与更换成本。
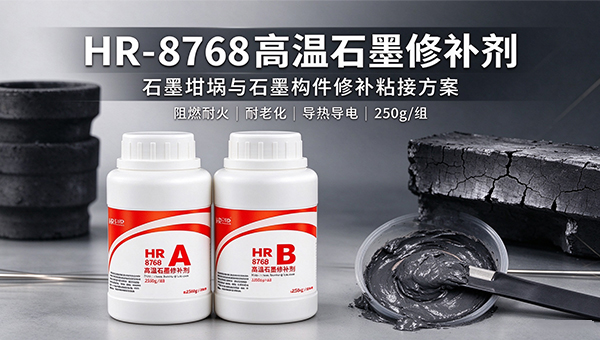
针对这一现状,HR-8768石墨高温胶作为一款面向石墨材质开发的双组份无机胶粘剂,提供了从石墨坩埚裂纹修复到分体拼接、从缺口填补到表面补强的一体化方案,可作为石墨坩埚修补胶与耐高温石墨修补剂应用于石墨构件的生产装配与返修维护。
二、HR-8768石墨高温胶产品特性
HR-8768石墨高温胶由耐高温纳米无机粉体与改性固化剂组成,双组份配比,A 剂为深灰色粉剂,B 剂为透明液体,按重量比 A:B=1:1 混合后呈细腻膏状,适配刮涂、填充、粘接等多种施工方式。其主要特性如下:
1. 宽温域耐温能力,适配高温热循环
长期使用温度可达 1650℃,短时峰值耐温可达 1800℃;
适用温域覆盖 -60℃~1800℃,兼顾常温装配与高温服役;
固化后胶层在持续高温下不易熔化、分解或粉化,可直接接触明火环境使用;
经合理阶梯升温固化后,胶层能够随炉进行多次升降温循环,适用于真空烧结炉、惰性气氛炉及空气气氛炉等多种工况(投产前建议做小样验证)。
2. 与石墨基材匹配度高,减少热应力开裂
配方针对石墨多孔性与化学惰性进行了优化,固化后胶层与石墨基体热膨胀系数接近;
固化收缩率低,有助于降低因热胀冷缩不一致带来的界面应力;
胶层具备一定韧性,可缓冲设备运行中的振动与轻微外力冲击;
膏状质地具有良好的触变性与填充性,刮涂后表面平整、不易塌陷,适合凹坑、砂眼、缝隙的填补与刮平。
3. 高强度粘接,兼顾导热导电
套接剪切强度可达 83MPa,拉伸强度可达 39MPa,有助于修补层与石墨基体形成牢固结合;
固化后具备导热与导电特性,导热系数约 1.5W/(m·K),修补区域的热传导与电传导性能接近石墨基材;
有助于保持石墨件原有的电热性能与热场分布,减少因修补造成的局部过热风险。
4. 施工方式灵活,适配工厂与现场返修
支持常温固化与阶梯加温固化两种方式,可根据现场条件选择;
混合后可操作时间适中,便于对裂纹、缺口等位置进行充分渗透与填压;
固化后可对表面进行轻微打磨修整,使修补部位与基体轮廓保持一致;
包装规格为 250g/组,密封阴凉干燥保存,保质期 12 个月。
5. 应用范围广,覆盖石墨与多种异质材料
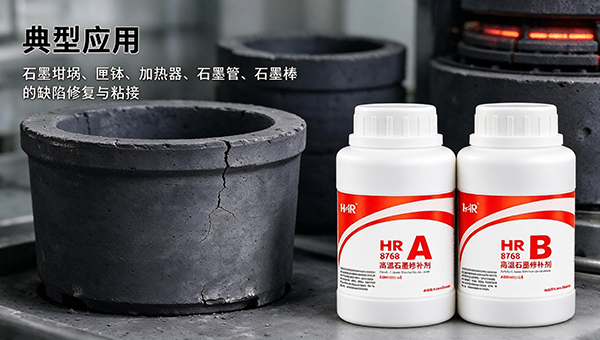
除石墨本体之间的粘接与修补外,HR-8768石墨高温胶也可用于石墨与金属(铁、不锈钢、铝合金等)、陶瓷、石英玻璃等材质之间的高温粘接,在冶金、石油化工、半导体、光伏、航空航天、工业炉窑等行业均有应用场景。
三、典型应用场景
| 应用场景 | 具体工况 | HR-8768 发挥的作用 |
|---|---|---|
| 石墨坩埚裂纹修复 | 坩埚壁、颈部、底部出现微裂纹或渗漏隐患 | 渗透填缝,固化后形成耐温补强层,延缓裂纹扩展 |
| 缺口与凹坑修补 | 边角崩缺、砂眼、磕碰凹坑、局部氧化疏松 | 膏状填充刮平,恢复几何外形与结构强度 |
| 分体式石墨坩埚拼接 | 大型坩埚、石墨热场件分体加工后整体组对 | 作为石墨坩埚粘接胶水实现结构粘接,耐受高温热循环 |
| 石墨匣钵与舟皿返修 | 光伏石墨舟皿、烧结匣钵出现小裂纹或缺口 | 局部修补,延长贵重石墨件使用寿命 |
| 石墨电极与加热件修复 | 电极接头、加热器、石墨管棒局部损伤 | 高温粘接补强,保持导电导热连续性 |
| 石墨与金属/陶瓷连接 | 石墨支架、治具与金属/陶瓷底座的高温装配 | 异质材料粘接,缓解界面热应力 |
为了使 HR-8768石墨高温胶的耐温与粘接性能得到稳定发挥,建议按以下步骤施工:
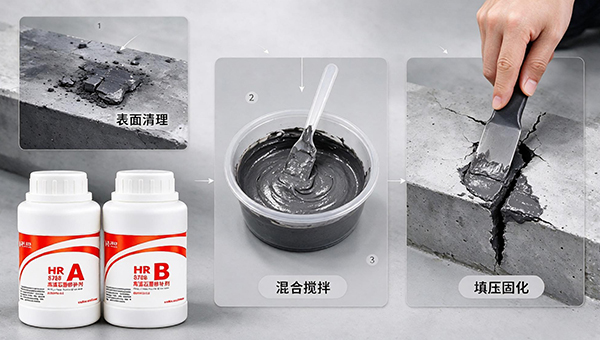
步骤 1:表面处理
清除待修补或粘接部位的石墨碎屑、油污、灰尘、旧胶层及氧化疏松层;
裂纹处建议沿缝隙适当开 V 型槽,便于胶液充分渗透;
必要时使用丙酮等溶剂擦拭表面并晾干,或通过轻度打磨粗化粘接面以提升附着力。
步骤 2:配胶混合
按重量比 A:B = 1:1 称取 A 剂粉剂与 B 剂液体;
使用干净容器与搅拌工具将两组份充分搅拌至颜色均匀、无干粉颗粒的膏状;
单次配胶量不宜过大,混合后建议在 30 分钟内用完,避免因初步固化影响施工性能。
步骤 3:涂胶与填压
对于裂纹修补:使胶料充分渗入裂纹底部,沿缝隙反复按压,排出气泡,填满空隙;
对于缺口、砂眼填补:用刮板将胶料压入缺陷处并刮平,表面与基体保持齐平;
对于分体拼接:在两个粘接面上均匀涂胶后合拢,使用夹具或重物适当加压固定,挤出多余胶料并及时清理。
步骤 4:固化工艺
阶梯加温固化(推荐):涂胶后室温放置 12~24 小时让其初步定型,随后放入烘箱按阶梯升温——80℃ 保温 2~3 小时,再升温至 150℃ 保温 2 小时,之后关闭电源,让工件随炉缓慢冷却至室温,可帮助胶层充分固化并降低内应力;
常温固化:在不具备加温条件时,可在室温下静置 3~5 天完成固化,胶层较厚或环境温度较低时需适当延长时间。
步骤 5:检查与投用
固化后检查修补部位是否平整、无气泡、无明显缝隙;
必要时对表面进行轻微打磨修整
首次投入高温工况前,建议按工艺曲线缓慢升温,避免急冷急热;首次用于真空炉或特定气氛工况时,建议先做小试样件验证。
五、使用注意事项
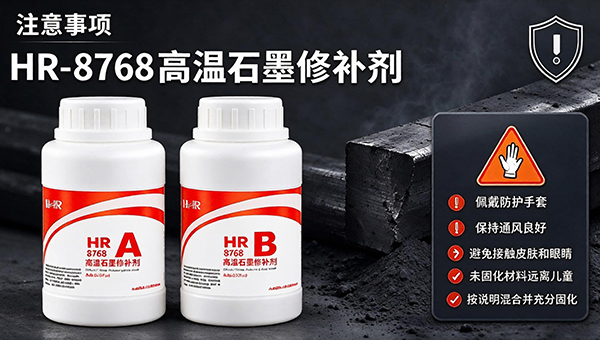
储存于通风、阴凉、干燥处,密封保存,避免阳光直射与高温环境;
请放置于儿童接触不到的位置;
开封后建议尽快使用完毕,以免吸潮影响性能;
高温使用后若修补位置出现开裂,常见原因包括:基材粉尘油污未清理干净、单次涂胶过厚、升温速度过快未阶梯升温、胶层内部气泡未排净,可对照排查并优化施工;
注:文中参数取自产品公开技术资料,具体以随货产品说明书为准;首次用于新工艺或特殊工况,建议先进行小样试验确认。
六、常见问题(FAQ)
Q1:HR-8768石墨高温胶可以用于哪些石墨件的修补粘接?
A:主要用于石墨与石墨之间的粘接与修补,例如石墨坩埚、石墨舟皿、石墨热场件、石墨匣钵、石墨电极、石墨加热器、石墨管棒、石墨治具等;也可用于石墨与金属、陶瓷、石英玻璃等材质之间的高温粘接。
Q2:HR-8768 的耐温能力如何?可以在真空炉中使用吗?
A:该产品长期使用温度约 1650℃,短时峰值耐温可达 1800℃,适用温域为 -60℃~1800℃。可用于真空烧结炉及半导体、光伏热场等工况,正式批量投产前建议先进行小样验证。
Q3:固化后是否导电、导热?
A:固化后胶层具备良好的导电、导热性能,修补区域热性能与石墨基材接近,热膨胀系数匹配度较高,有助于减少冷热循环中的开裂风险。
Q4:是否必须加热固化?
A:常温(25℃左右)静置 3~5 天可完成固化;采用阶梯加温固化(室温→80℃→150℃并随炉缓冷)通常能获得更优的粘接强度与耐温表现,工件投入高温使用前建议缓慢升温。
Q5:为什么高温使用后修补位置会再次开裂?
A:常见原因包括:基材表面粉尘、油污未清理干净;单次涂胶厚度过大;升温速度过快,未按阶梯升温工艺操作;胶层内部残留气泡未排出。可针对上述环节优化施工工艺。