汇瑞首页汇瑞产品汇巨产品胶奥产品汇聚力品牌


一、球墨铸铁管道焊缝渗漏问题概述
球墨铸铁管因其优异的机械性能、耐腐蚀性能和良好的延展性,被广泛应用于市政供水、排水、工业输水、消防系统等压力管道工程中。在管道安装连接过程中,焊接是常见的接头处理方式之一。然而,受焊接工艺、现场环境、材质特性及后期运行条件等多重因素影响,管道接头焊缝部位容易出现砂眼、微渗、表面裂纹等渗漏问题,成为管网运维中较为常见的故障点。
焊缝渗漏初期往往表现为轻微的表面湿润或点滴渗漏,容易被忽视。但若不及时处理,在管内水压持续作用、土壤腐蚀、温度变化及地面沉降等因素影响下,渗漏点会逐渐扩大,不仅造成水资源浪费,还可能引发管基掏空、路面塌陷、周边设施浸泡等次生问题,增加后续维修难度和成本。特别是对于地埋敷设的自来水管道,焊缝砂眼渗漏具有隐蔽性强、发现滞后的特点,一旦明漏往往已经造成一定范围的影响。
传统的渗漏处理方式如停水焊接、管段更换、哈夫节加固等,虽然各有适用场景,但也存在一定局限性:焊接修复需要专业设备和人员,且球墨铸铁焊接性能相对较差,焊补过程中易产生热应力导致新的裂纹;管段更换工程量大、成本高、停水时间长;哈夫节适用于较大破损点的机械封堵,但对于焊缝处密集的微小砂眼和表面微渗,针对性和经济性有待提升。因此,操作便捷、性能可靠的金属修补剂粘接补强方案,成为低压管线局部小范围渗漏治理的实用选择。
二、HR-8111铁质修补剂产品特性解析
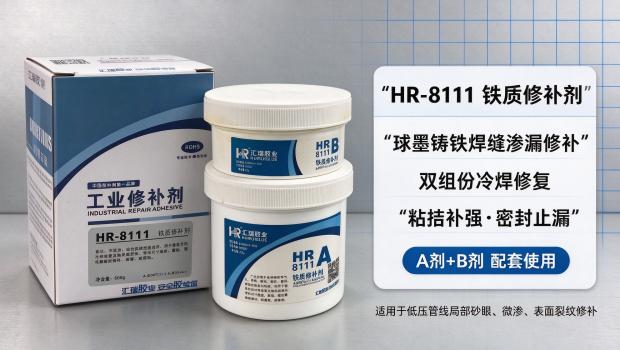
HR-8111铁质修补剂是以高分子改性增韧耐热树脂为基体,配以铁粉、合金粉末等金属及合金为强化填充剂的双组份聚合金属复合型冷焊修补材料,专门针对铸铁类基材的缺陷修复与粘接补强设计,适用于球墨铸铁管道接头焊缝砂眼、微渗、表面裂纹等渗漏问题的治理。
2.1 核心性能特点
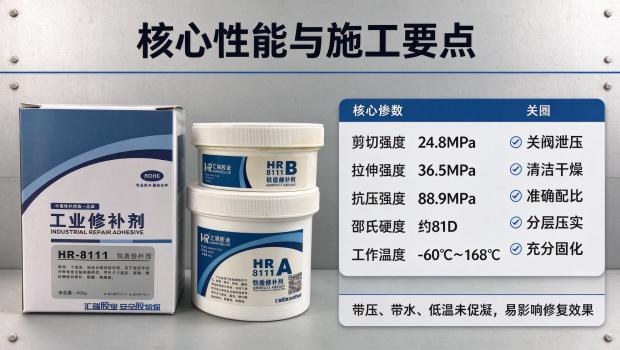
与金属基材结合强度高。固化后的修补剂与铸铁基体形成牢固的化学键合,具备良好的粘接强度,能够在管道内压作用下保持密封完整性,不易脱落或分离。在25℃实验室环境下测得的剪切强度可达24.8MPa,拉伸强度约36.5MPa,抗压强度约88.9MPa,可满足低压输水管道的日常运行压力要求。
颜色与铸铁基材接近。产品固化后呈铸铁色,与球墨铸铁基体颜色基本一致,修复区域外观协调,可进行打磨平整后与原焊缝表面过渡自然,便于后续防腐涂装处理。
固化后硬度较高,可机械加工。固化物邵氏硬度约81D,固化无收缩,可进行钻孔、切削、砂磨、攻丝等各类机械加工,施工后可根据需要对修补表面进行整形处理,使其与管道原有轮廓保持平整。
耐介质性能良好。固化后的材料具有较好的耐水、耐油、耐老化和耐一般化学腐蚀性能,能够适应自来水、一般工业用水等介质环境,适用于地埋管道的潮湿土壤环境,满足长期埋地使用要求。
耐温范围较宽。材料可在-60℃至168℃温度范围内使用,适应我国大部分地区的室外气候条件和管道输水温度工况,夏季高温和冬季低温环境下性能相对稳定。
冷施工无热影响。采用常温固化工艺,施工过程无需动火焊接,不会对管道基材产生热应力,避免了焊补可能引发的热变形、裂纹扩展等问题,特别适合不允许动火作业的现场环境和已投运管线的不停产维修。
2.2 产品物理参数
| 项目 | 参数指标 |
|---|---|
| 产品形态 | 膏状(胶泥状),不流淌 |
| 颜色 | 铸铁色(铁灰色) |
| 包装规格 | 500g/套,双组分(A主剂+B固化剂) |
| 配比(重量比A:B) | 7:1 |
| 配比(体积比A:B) | 4:1 |
| 密度 | 约1.84g/cm³ |
| 可操作时间(25℃) | 30~60分钟 |
| 初固时间(25℃) | 约30分钟可进行初步修整 |
| 轻负荷运行时间(25℃) | 约8小时 |
| 机加工时间(25℃) | 约12小时 |
| 满负荷运行时间(25℃) | 24小时 |
| 工作温度范围 | -60℃~168℃ |
注:以上性能数据是在温度25℃、湿度70%的实验室环境下测得的典型数据,实际使用中由于环境温度、湿度、基材状况及施工条件不同,性能表现可能有所差异,建议首次使用前进行小面积试验。
三、标准施工工艺流程
采用HR-8111铁质修补剂进行球墨铸铁管道焊缝渗漏修复,需要遵循规范的施工流程,表面处理质量直接决定最终的粘接强度和密封效果。以下是推荐的标准作业步骤:
3.1 施工前准备
工具材料准备:准备角磨机(配钢丝轮或砂轮片)、砂纸(粗目80#及细目240#)、调胶板、刮板或胶刀、电子秤(用于精确配比)、无水乙醇或丙酮清洗剂、干净棉布、防护手套、护目镜等。根据渗漏点大小准备适量HR-8111铁质修补剂。
作业条件确认:确认管道工况,本方案适用于低压管线(建议工作压力1.0MPa以下)的局部小范围渗漏治理。施工前应关闭上游阀门,排空管内积水,对管道进行泄压,确保修补部位无压力、无流动水,尽量在干燥状态下施工。对于埋地管道,需开挖作业坑,充分暴露渗漏点及周边操作空间,排除积水并保持作业面通风。
3.2 表面处理(关键步骤)
打磨粗化:使用角磨机配钢丝轮或砂轮片,对渗漏点及周边至少3~5cm范围进行打磨,彻底去除焊缝表面的焊渣、锈蚀、氧化层、油污、防腐层及松散物质,直至露出均匀的金属光泽。对于砂眼和裂纹部位,可适当打磨出一定深度的坡口,增加粘接接触面积,确保修补剂能够充分填充缺陷内部。打磨后表面应具有合适的粗糙度,有利于机械嵌合提升粘接强度。
清洁除油:用干净棉布蘸取无水乙醇或丙酮清洗剂,反复擦拭打磨后的表面,去除残留的油污、粉尘和打磨碎屑,直至棉布上无明显污渍为止。对于埋地管道,需特别注意清除表面附着的泥土和潮气,必要时可用热风枪低温烘干,确保粘接面清洁、干燥、无松动杂质。
裂纹检查:表面处理后,仔细检查焊缝区域,确认所有砂眼、微裂纹位置并做好标记,避免遗漏隐蔽的渗漏点。对较细的表面裂纹,可在裂纹两端钻止裂孔(直径约2~3mm),防止裂纹在应力作用下继续扩展。
3.3 配胶
严格按照重量比A:B=7:1或体积比A:B=4:1的比例,用电子秤准确称量A组分(主剂)和B组分(固化剂),放置在干净的调胶板上。用刮板将两组分充分搅拌混合,直至颜色完全均匀一致,无花色条纹为止。
每次配胶量不宜过多,应根据可操作时间和施工速度控制调配量,25℃环境下混合后的材料应在30~60分钟内用完,避免因胶液固化造成浪费。夏季环境温度超过35℃时,配胶量应适当减少并加快涂敷速度;冬季气温低于15℃时,可将A组分适当温热以降低粘度便于混合,但温度不宜超过40℃。
3.4 涂敷施工
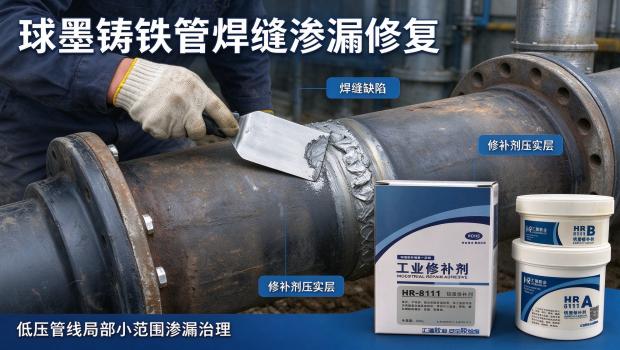
底涂浸润:先取少量混合好的修补剂,用刮板或胶刀用力刮涂于处理好的焊缝表面,反复按压,使胶液充分浸润金属表面,渗入砂眼、裂纹等缺陷内部,排除界面空气,确保第一层与基材紧密接触。这一步是保证粘接强度和密封效果的关键,避免虚粘和气泡残留。
分层填充:对于深度超过3mm的砂眼或较深的裂纹,应遵循"少量多次"原则分层填充,每层厚度控制在3~5mm,待前一层初步固化(手指触摸不粘手)后再涂抹下一层,避免一次填充过厚导致内部固化不充分或产生收缩内应力。每层涂敷时都应压实,与前一层结合紧密。
整体塑形:最后整体涂敷修补剂,使修补区域完全覆盖焊缝及周边打磨范围,涂层厚度建议不低于2mm,边缘应薄涂过渡,与原管道表面平滑衔接。修补面可略高于管壁,为后续打磨修整留出加工余量。涂敷完成后,可用刮板蘸取少量清洗剂将表面修抹平整。
3.5 固化养护
常温固化:涂敷完成后,在25℃左右环境温度下静置固化。约30分钟可达初固,此时可进行简单的表面修整;8小时后可投入轻负荷运行;12小时后可进行打磨、钻孔等机械加工;24小时后达到较高强度,可投入满负荷运行。
低温促进固化:当环境温度低于15℃时,固化速度会明显减慢,此时可采用红外灯、碘钨灯等加热工具在距离修补表面40cm以外进行加热,保持修补区域温度在60~80℃约2~3小时,促进固化反应进行。加热时不可让热源直接接触修补剂表面,避免局部过热影响材料性能。
注意事项:固化期间应避免修补部位受到外力撞击、震动或水淋,保持环境干燥通风。完全固化前不可开启阀门通水承压。
3.6 后处理与验收
表面修整:完全固化后,可用砂纸或角磨机(配细砂轮片)将修补表面打磨平整,使其与原焊缝和管道表面过渡平滑。如需提高防腐性能,可在修补区域外表面涂刷与管道配套的防腐漆或环氧煤沥青涂层,增强整体防护效果。
试压验收:修补完成达到规定固化时间后,缓慢开启阀门充水,排净管内空气,先升至工作压力保持30分钟,观察修补部位有无渗漏、湿润现象,同时检查压力表读数是否稳定。若无异常,可升至试验压力进行稳压试验,确认无渗漏后即可恢复正常运行。建议做好修复记录,标注修补位置、时间及材料,便于后续巡检对比。
四、适用场景与应用范围
HR-8111铁质修补剂粘接补强方案,主要适用于以下场景:
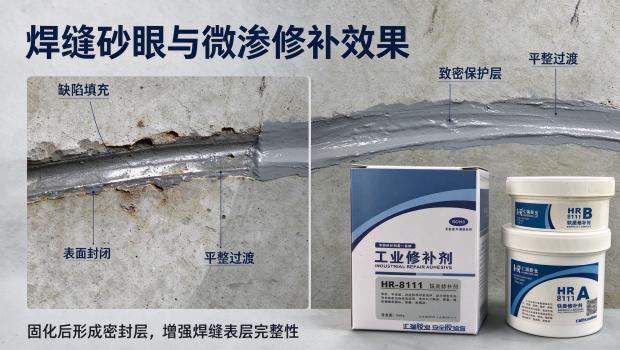
球墨铸铁管道接头焊缝砂眼修复:针对焊接过程中产生的微小气孔、砂眼(直径一般不超过5mm)导致的局部渗漏,修补剂能够充分填充孔隙,固化后形成致密的密封层,有效封堵渗漏通道。
焊缝表面微渗治理:对于焊缝部位因焊接质量问题产生的表面微渗、出汗状渗漏,通过打磨预处理后涂敷修补剂,可在焊缝表层形成连续的金属质感保护层,实现微渗封堵。
低压管线局部小范围渗漏修补:适用于工作压力1.0MPa以下的输水管道、消防管道、给排水管线等局部小范围渗漏的应急修复和长期治理,无需大面积拆卸更换。
地埋自来水管接头焊缝修补补强:针对地埋敷设的球墨铸铁供水管线接头焊接部位的渗漏,在开挖暴露后进行冷施工修补,避免动火作业安全风险,固化后耐水耐潮湿性能满足地下环境使用要求。
铸铁件铸造缺陷填补:除管道焊缝外,也可用于铸铁件气孔、缩孔、麻坑、裂纹等铸造缺陷的填补修复,以及铸铁零件磨损、划伤、腐蚀的修复与尺寸恢复。
五、施工注意事项与常见问题
5.1 安全与操作提示
施工场所应保持良好通风,操作人员建议佩戴防护手套和护目镜,避免胶液直接接触皮肤和眼睛。若不慎沾到皮肤,应立即用肥皂水清洗;如接触眼睛,应立即用大量清水冲洗并及时就医。
修补剂使用后应立即盖紧罐盖,密封存放于阴凉干燥处,避免阳光直射和高温环境,保质期24个月。储存于儿童无法触及的位置。
本产品不属于危险品,可按一般化学品运输。施工现场应远离明火,虽然固化后不易燃,但未固化胶体含有机成分,仍需注意防火。
5.2 影响修复效果的常见因素
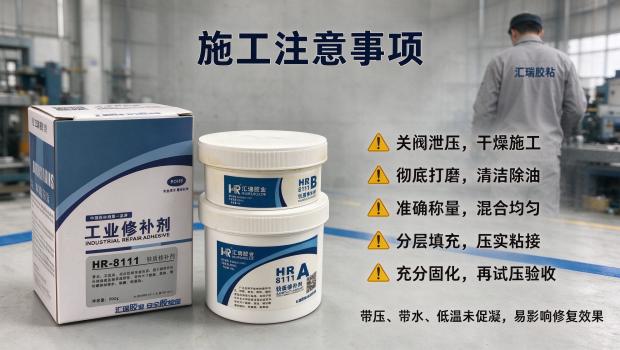
表面处理不彻底:这是导致修补失效的主要原因之一。若打磨范围内残留油污、锈蚀、水分或松散氧化皮,修补剂无法与新鲜金属基体形成牢固结合,承压后容易出现界面渗漏或脱落。因此表面处理环节必须认真执行,不可省略步骤。
配比不准确或混合不均匀:A、B组分比例失调或搅拌不充分,会导致固化不完全、强度下降或局部不固化。配比时应使用称量工具,避免目测估算;混合时应搅拌至颜色完全均匀。
环境温度过低未采取措施:低温下固化速度慢、固化不完全,会显著降低最终强度和密封性能。气温低于15℃时必须采取加热保温措施,不可按常温固化时间估算通水时间。
带压或带水施工:在管道有内压或渗漏点持续流水的状态下直接涂胶,水压力会将未固化的胶液顶开,导致粘接失败。施工前必须关阀泄压、排水干燥,必要时可在渗漏点先打入木楔或采用引流法临时止漏,待最后封堵引流点。
厚层缺陷一次填满:较深的孔洞或缺陷若一次填满,胶液固化时内部产生的收缩应力可能导致开裂或分层。应分层填充,每层压实后再涂下一层。
5.3 适用性说明与使用建议
HR-8111铁质修补剂主要面向低压工况下的局部缺陷修补与密封补强,对于以下情况应进行适用性评估或考虑其他修复方案:
管道工作压力超过1.6MPa或存在频繁水锤冲击的高压管线,建议结合机械补强措施或采用哈夫节、更换管段等方式处理;
管道已出现大面积腐蚀、管壁减薄严重或环向、纵向长裂纹扩展趋势明显时,局部修补仅能作为临时应急措施,应评估管段剩余寿命并安排计划性更换;
对于输送强酸、强碱、强溶剂等特殊化学介质的工业管道,应提前进行材料相容性测试,确认耐介质性能满足要求后方可使用;
渗漏点位于管道顶部、接口承插配合面等受力复杂或形变较大的位置时,修补后应定期巡检,观察修复效果。
建议首次使用时,在非关键部位进行小面积工艺试验,掌握材料固化特性和操作手感后,再进行正式修补施工。对于重要管线,建议将修补信息纳入管网维护档案,在日常巡检中关注修复区域状态。
六、方案优势总结
采用HR-8111铁质修补剂进行球墨铸铁管道接头焊缝渗漏粘接补强,相比传统修复方式具有以下特点:
施工便捷,无需专用设备:双组分胶泥状材料,按比例混合后即可手工涂敷,无需专用焊接设备或专业焊接资质人员,现场操作门槛较低,适合运维人员日常巡检维修使用。
冷焊工艺,无热应力影响:常温固化,施工过程不动火,不产生高温,不会对球墨铸铁管基材造成热损伤,避免了焊补可能引发的裂纹扩展和材质脆化问题,在禁火区域具有明显优势。
密封与补强兼顾:修补剂固化后形成致密的金属质感保护层,既能封堵砂眼、微渗等渗漏通道,又对焊缝表层起到一定的补强保护作用,恢复焊缝区域的完整性。
可加工性好,外观协调:固化后硬度较高,可进行打磨、钻孔等机加工,颜色与铸铁接近,修复后可平整过渡,不影响后续防腐处理和外观检查。
综合成本较低:材料用量小,无需大型机械配合,施工时间短,局部修补无需长距离停水开挖,人工和材料成本相对可控,适合小范围缺陷的经济修复。